Hvorfor balleformen direkte påvirker ensilagekvaliteten
Mere end et kosmetisk problem
En klumpet eller misformet balle fra din ensilagepresser er ikke bare en ulempe. Ballens form bestemmer, hvor ensartet strækfilmen vikles rundt omkredsen - en balle med fremtrædende klumper eller flade sider skaber luftlommer under filmen ved enhver ujævnhed på overfladen. Disse luftlommer er indgangspunkter for ilt, og ilt i en ensilageballe udløser aerob fordærvelse. Foderværdien, der går tabt til et ødelagt ydre lag på en klumpet balle, kan løbe op i 10-15% af den samlede balle, ganget med hver balle, der produceres under en skæring. For mejerivirksomheder, der er afhængige af ensartet tørstofindtag fra ensilage, påvirker variationen, der følger med uregelmæssig balletæthed, også nøjagtigheden af rationens formulering.
Ud over foderkvaliteten skaber klumpede baller praktiske problemer i alle håndteringstrin. De stables ikke jævnt – en klumpet bundballe får stakken ovenover til at hælde, hvilket skaber risiko for kollaps under opbevaring. De ruller uforudsigeligt, når de bevæges med en ballespyd, og den ujævne kontaktflade betyder, at indpakningsfilmen oplever højere punktbelastninger, der øger risikoen for punktering under transport. Forståelse af, hvad der forårsager klumpede baller i en ensilagepresser er derfor et spørgsmål om foderkvalitet, sikkerhed og landbrugseffektivitet på én gang.
Årsagerne til klumpede baller falder i fire brede kategorier: ujævn afgrødeindføring i kammeret, mekaniske problemer med bånd og rulle, forkerte trykindstillinger i ballekammeret og problemer med afgrødefugtighed. Hver af dem producerer et tydeligt klumpemønster, der kan aflæses diagnostisk - at vide, hvilket mønster du ser, peger direkte på den grundlæggende årsag, før du åbner et enkelt adgangspanel.
Årsag #1 — Ujævn afgrødeindføring i ballekammeret
Den mest almindelige kilde til klumpede ensilageballer
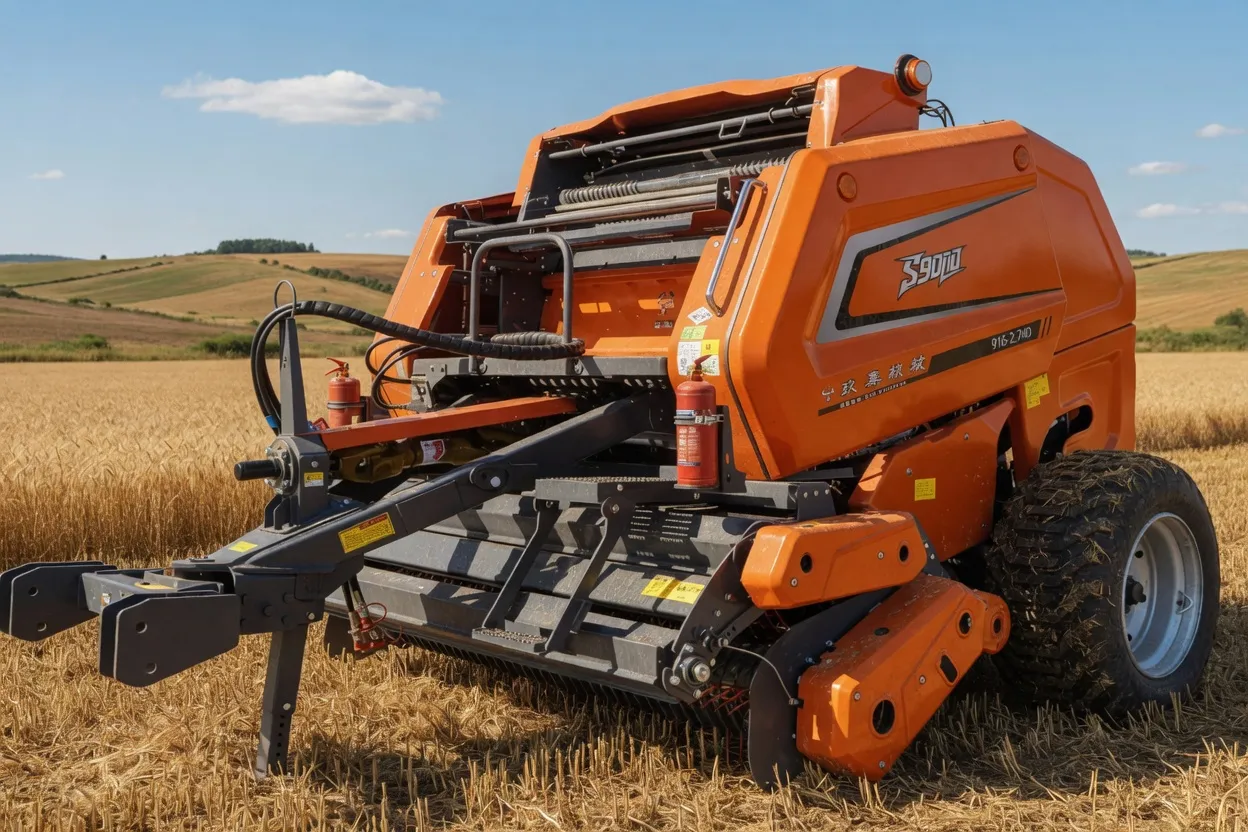
Rundballedannelse kræver en kontinuerlig, jævn strøm af afgrødemateriale, der kommer ind i ballekammeret fra opsamlingshovedets fulde bredde. Når materiale kommer ind i bølger – skiftevis mellem tætte snegle og tynde pletter – opbygges ballekernen ujævnt. Tætte snegle skaber højtrykszoner i den dannede balle, der skubber udad, mens tynde pletter tillader balleoverfladen at synke indad, før den næste snegl ankommer. Den kumulative effekt af gentagen bølge-og-mellemrumsindføring er en balle med en omkreds, der har riller og fordybninger svarende til timingen af hver indføringsbølge – den klassiske "klumpede balle", som førere genkender i marken.
Variation i skårdensitet
Skårtæthed er den opstrøms årsag til de fleste hændelser med overspænding. Et skår dannet af en rive, der accelererede eller decelererede med intervaller – almindeligt ved vending på forager – har sektioner med høj tæthed, hvor materialet stablede sig under den langsomme vending, og sektioner med lav tæthed i den lige strækning. Ballepresseren bearbejder disse tæthedsændringer som pludselige belastningsstigninger efterfulgt af perioder med underspænding, og ballen registrerer hver hændelse som en overfladeuregelmæssighed. Ved hjælp af en fingerhjulsrive eller bugseret lateral rive Ved en konstant kørehastighed producerer det en mere ensartet skårtæthed, der føder ind i ballepresseren uden stødmønsteret.
Off-center pickup-justering
Når ballepresseren ikke sporer direkte over skårens centerlinje, kommer materialet asymmetrisk ind i opsamleren – mere fra den ene side end den anden. Ballekammeret modtager derefter en skæv tilførsel, hvilket opbygger tættere materiale på den ene side og efterlader den modsatte side blød. Resultatet er en balle, der er højere på den ene side og lavere på den anden – en tydelig "D-formet" profil i stedet for det cirkulære tværsnit, den burde have. Kontroller ballepresserens sporing ved at observere opsamlerens position i forhold til skårens centerlinje fra traktorførerhuset, og juster traktorens linje eller skårens position for at opnå symmetrisk tilførsel på tværs af hele opsamlerens bredde.
✅ Rettelse: Konsistens i afgrødefoder
- Riv med en ensartet, kontinuerlig hastighed – undgå stop og start, der skaber variationer i densiteten i skåret.
- Spor ballepresserens centerlinje direkte over skårbanen — juster traktorlinjen for at opretholde symmetrisk opsamlingsfremføring.
- Indstil skårbredden til 80-90% af opsamlingshovedets bredde for jævn fordeling over hele indsugningszonen.
- Reducer kørehastigheden i tunge førsteslæt — lad indføringshastigheden matche skårtætheden.
- Brug en slåmaskine/crimper til at producere et mere ensartet afgrødelag før rivning — de crimpede stængler flyder mere jævnt.
Årsag #2 — Ubalance i remspænding og sporingsproblemer
Når kammerdrevet holder op med at komprimere ensartet
I en remdrevet ensilagepresser presses ballen mod overfladen af flere parallelle bånd, der løber over en række valser. Hvert bånd påfører kompressionskraft på den dannede balle, og kvaliteten af denne kompression - dens ensartethed over hele ballebredden - afhænger helt af, at alle bånd har samme spænding. Når et eller flere bånd strækker sig mere end andre, mister spænding eller begynder at spore ud af midten på valserne, falder dets bidrag til ballekompressionen. Ballen udvikler lavere densitet i den zone, der er dækket af det løse bånd, og højere densitet, hvor de resterende bånd opretholder fuld spænding. Dette skaber en klumpet, riflet balleoverflade, der er direkte relateret til båndets positioner i kammeret.
Diagnosticering af ubalance i remspænding
Når maskinen er stoppet og sikkert isoleret, skubbes manuelt på hvert bånd midt mellem to ruller. Korrekt spænding bør give minimal afbøjning - typisk 10-15 mm under moderat håndtryk som angivet i brugermanualen. Et bånd, der afbøjer betydeligt mere end sine naboer, har enten strakt sig eller har en defekt strammer. Da bånd af ensilagekvalitet er under højere vedvarende belastning end tilsvarende tørre høbånd, er ujævn strækning på tværs af et sæt almindelig - de bånd, der udsættes for den højeste ballevægt (typisk de nederste ruller), strækker sig hurtigere end dem i de øvre positioner.
Bæltesporing og kantslid
Et bånd, der sporer skævt på sine ruller, forskydes gradvist mod den ene kant, hvilket skaber en ujævn breddekompression på tværs af båndets zone. Hvis dette ikke korrigeres, begynder båndkanten at berøre det tilstødende bånd eller rullens endeflange, hvilket forårsager accelereret kantslid og eventuel delaminering. Kontroller båndets sporing ved at observere båndets position på rullerne under en langsom kørsel med PTO aktiveret uden afgrøde i maskinen - hvert bånd skal køre centreret på alle sine ruller gennem hele rotationscyklussen. Sporingsjustering foretages typisk via rullejusteringsboltene på bagrammen; se brugermanualen for den specifikke rækkefølge.
✅ Rettelse: Remspænding og sporing
- Test remspændingen individuelt midt på spændet — udskift som et komplet sæt, hvis en rem afbøjer betydeligt mere end sine naboer.
- Bland aldrig gamle og nye remme — spændingsforskel på tværs af et blandet sæt forårsager det samme klumpede ballemønster som et slidt bånd.
- Observer båndets sporing under en langsom PTO-kørsel uden afgrøde — juster rullejusteringen, hvis et bånd forskyder sig.
- Rengør båndoverflader og alle ruller ved dagens afslutning — ensilagerester reducerer båndgrebet og skaber ujævn kompression.
- Kontroller styrehjulsstrammerens fjederspænding — en svækket fjeder reducerer remspændingen gradvist uden synlig indikator.
Årsag #3 — Afgrødefugtighed uden for det optimale område
For vådt eller for tørt — Begge producerer klumpede baller af forskellige årsager
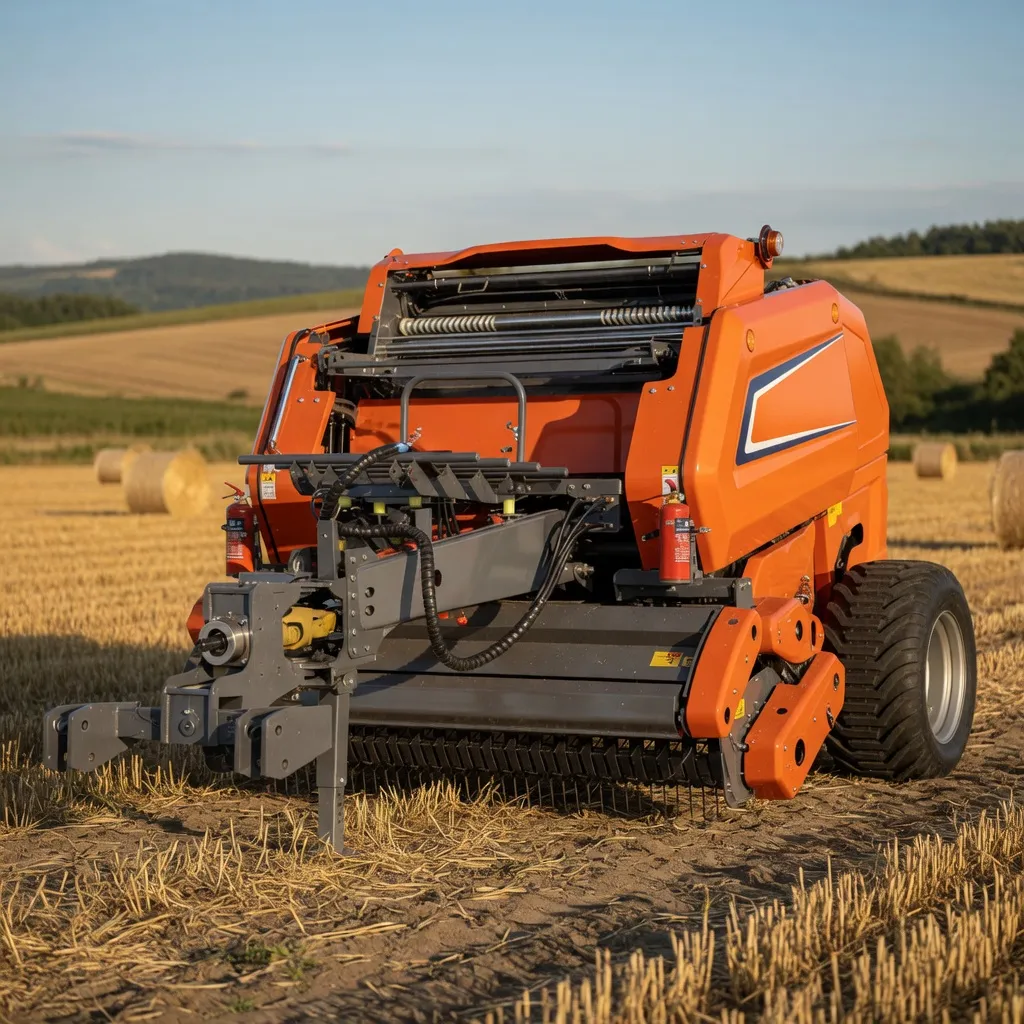
Afgrødefugtighed er den mest indflydelsesrige variabel for balleformens kvalitet. Ensilageafgrøder med det korrekte fugtighedsområde - 50 til 65% - komprimeres forudsigeligt under kammertryk: materialet er bøjeligt nok til at tilpasse sig kammerets geometri uden at fjedre tilbage og tæt nok til at opbygge en fast, velafrundet ballekerne. Uden for dette vindue ændrer afgrødens fysiske adfærd under kompression sig på måder, der direkte producerer klumpede eller ujævne baller, uanset selve maskinens mekaniske tilstand.
For vådt: Over 70% fugtighed
Afgrøde over 70%-fugtighed er for tung og for glat til at rotere rent i ballekammeret. I stedet for at bygge sig op til en fast cylinder, har den en tendens til at flade ud i bunden af kammeret under sin egen vægt, hvilket skaber en balle med en flad bund og afrundet top - den karakteristiske "D-form" eller "pæreform", som førere i områder med meget nedbør ofte ser efter våde skærevinduer. Den overskydende frie fugt smører også båndoverfladerne, hvilket reducerer kompressionsfriktion og tillader afgrøden at glide i stedet for at komprimere ensartet, hvilket tilføjer yderligere overfladeujævnheder til den dannede balle.
For tør: Under 40% fugtighed
Tør afgrøde med en fugtighed på under 40% giver det modsatte problem. Stænglerne er sprøde snarere end bøjelige, og de tilpasser sig ikke kammerets geometri – de springer tilbage efter kompression og efterlader lommer med ujævn tæthed i hele ballen. Manglen på fugt betyder også, at der ikke er nogen sammenhæng mellem stænglerne, så den dannede balle har tendens til at udvikle løse zoner, som båndene ikke kan komprimere yderligere. Disse løse zoner viser sig som bløde fordybninger på ballens overflade – en forsænket eller uregelmæssig balleprofil, der reelt er et fugtproblem, ikke et mekanisk. Det tager to minutter at kontrollere fugtigheden med en håndholdt fodermåler, før man starter, og det fjerner gætteriet fra denne diagnose fuldstændigt.
⚠️ For vådt (>70%)
- D-formet eller pæreformet balle
- Båndslip, reduceret kammerrotation
- Udsivning fra balle under udkastning
- Løsning: Visnet afgrøde — forsinket ballepresning
⚠️ For tør (<40%)
- Fordybet, fjedrende balleoverflade
- Løse zoner i balletværsnit
- Ballefjeder tilbage efter udkastning
- Løsning: Balle ved højere fugtighed eller tidlig morgen
Årsag #4 — Forkerte indstillinger for tryk i ballekammeret
Variable kammerindstillinger, der påvirker den endelige balleform
Variable kammerpressere til ensilage giver føreren mulighed for at indstille det ønskede balletryk – det punkt, hvor kammeret udløser netviklingen eller garnsekvensen og åbner for udkastning. Ved at køre med for lavt tryk opnås en balle, der er underfyldt ved udkastning: Kammeret åbner sig, før afgrøden er komprimeret til en ægte rund form, hvilket resulterer i en balle, der er oval snarere end cylindrisk. Materialet har ikke haft tilstrækkelig tid under kompression til at konsolidere, og når kammeret slippes, sætter ballen sig i en uregelmæssig form under sin egen vægt. Ved at køre med for højt tryk overkomprimeres de ydre lag, mens kernen stadig kan være løs, hvilket skaber en hård ydre overflade med bløde indre zoner – en balle, der ser rund ud, men buler under håndteringstryk.
For græsensilagepresser Specifikt til drift skal den korrekte trykindstilling typisk være lavere end den tilsvarende indstilling for hø, fordi det højere fugtighedsindhold i ensilageafgrøder betyder, at de allerede er tættere pr. volumenhed - der kræves mindre kompressionstryk for at opnå den samme balletæthed. Operatører, der overfører tørre høindstillinger til ensilagedrift uden justering, overkomprimerer ofte våd ensilage, hvilket presser fri fugt ud af ballen under kompressionsfasen og skaber en våd, ujævn overflade, der ikke omsluttes jævnt.
✅ Rettelse: Kalibrering af kammertryk
- Start med producentens anbefalede ensilagetrykindstilling – ikke høindstillingen – i begyndelsen af hver ensilagesæson.
- Fremstil tre prøveballer, og mål diameterens konsistens og overfladeensartethed, før du justerer.
- Reducer trykket med intervaller på 10%, hvis ballerne udsiver eller udsletter for meget fugt ved udkastning.
- Øg trykket med intervaller på 10%, hvis de udkastede baller springer tilbage til et ovalt tværsnit efter at have forladt kammeret.
- Registrer den indstilling, der producerer runde, faste baller for hver afgrødetype og fugtighedsniveau — forholdene varierer mellem stiklinger.
Årsag #5 — Slidte eller beskadigede drivruller
Når rullerne, der former ballen, ikke længere er runde
Drivrullerne i en bånd-type ensilagepresser tjener to funktioner: de driver remmene under spænding, og de fungerer som den ydre begrænsning, der definerer ballens cirkulære tværsnit. Når en rulle udvikler slidriller, flade pletter fra et fastsiddende leje eller overfladekorrosionsgruber, udgør den ikke længere en perfekt cylindrisk kontaktflade til båndet. Båndet bevæger sig ujævnt hen over det slidte område, og ballen komprimeres med en lidt forskellig kraftprofil ved hver omdrejning - der opbygger uregelmæssige lag i ballen, der viser sig som riller på ballens overflade svarende til den beskadigede rulles position.
Rulleskader i ensilagesektoren skyldes oftest et fastsiddende leje, der tvinger rullen til at glide i stedet for at rotere under båndet. En glidende rulle genererer enorm friktionsvarme, som ridser rulleoverfladen og glaserer båndet i løbet af få minutter. Symptomet er en karakteristisk lugt af brændt gummi under drift, efterfulgt af en ridset eller fladplettet rulle ved inspektion. Udskiftning af lejet med det samme, når de første varmetegn opstår, forhindrer skader på rulleoverfladen, der skaber det klumpede ballemønster. For operatører, der leder efter dele til ensilagepresser inklusive udskiftningsruller og lejer, vores team i Charlton Industrial Area Lagerfører disse komponenter til hele Ever-power-serien.
✅ Rettelse: Inspektion af drivrulle
- Drej hver rulle manuelt med maskinen stoppet — enhver modstand eller ujævnhed indikerer, at et leje skal udskiftes.
- Kontrollér rullens overflade visuelt og ved at køre en finger hen over den — riller eller flade pletter skal udskiftes.
- Reager straks på lugten af brændt gummi – det signalerer et fastsiddende leje, før rulleoverfladen beskadiges.
- Smør alle rullelejer dagligt i ensilagesæsonen — vådt miljø fremskynder lejeslid.
- Før sæson: Mål rullediameteren på tre punkter langs længden — mere end 2 mm variation indikerer ujævnt slid.
Årsag #6 — Timing og slitage på fyldemekanismen
Når fodertilførselscyklussen er ude af synkronisering med kammeret
På ensilagepressere med fast kammer og mange designs med variabelt kammer leverer en pakkemekanisme afgrøden fra opsamlingskanalen til ballekammeret i tidsbestemte mængder. Pakkeren flytter et bundt materiale ind i kammeret på et bestemt tidspunkt i ballens rotationscyklus - ideelt set når kammerets geometri er mest modtagelig for at modtage nyt materiale. Når pakkerens timing afviger fra kalibreringen - typisk på grund af slidte drivkomponenter eller en forkert indstillet tidsmarkering efter en større service - ankommer mængderne i den forkerte fase af kammerets rotation. Resultatet er, at materialet skubbes ind, når kammeret allerede er i en højtryksfase, hvilket skaber densitetsstigninger, der viser sig som hårde klumper i den færdige balle.
Slid på pakkearmen er et relateret problem, der giver lidt andre symptomer. En pakkearm, der har mistet sin oprindelige profil på grund af gentagen kontakt med afgrødefyldningen, leverer mindre mængder pr. slag - ballen modtager mindre materiale pr. pakkecyklus, opbygges langsommere og med mere variation mellem cyklusserne. Ballen er teknisk set rund, men har en mærkbart lettere, mindre tæt følelse og ujævn overfladetekstur, der afspejler variationen i levering pr. cyklus. Denne type klumpete balle er især almindelig på maskiner med høj driftstid, der ikke har haft en pakkearminspektion som en del af deres ... ensilagepresser vedligeholdelsesrutine. Du kan finde flere oplysninger om vores komplette udvalg af ensilageudstyr på Om os-siden.
✅ Løsning: Stoppetiming og slid
- Efter enhver større service, der involverer stopperdrevet, skal justeringen af timingmærkerne kontrolleres, før genstart – se brugermanualen.
- Mål stopperarmens profil før sæson i forhold til producentens dimensionsspecifikation for nye dele.
- Observer balletæthedens ensartethed: Hvis ballerne er lette med ujævn tekstur, er slid på pakkearmen den primære mistanke på maskiner med høj driftstid.
- Kontroller stopperens drivkædespænding — en strakt kæde ændrer stopperens effektive timing progressivt, efterhånden som den slides.
- Smør stopperens drejelejer i henhold til den daglige vedligeholdelsesplan — stramme drejepunkter reducerer stopperens slaglængde.
Læs balleformen — Match den med den grundlæggende årsag
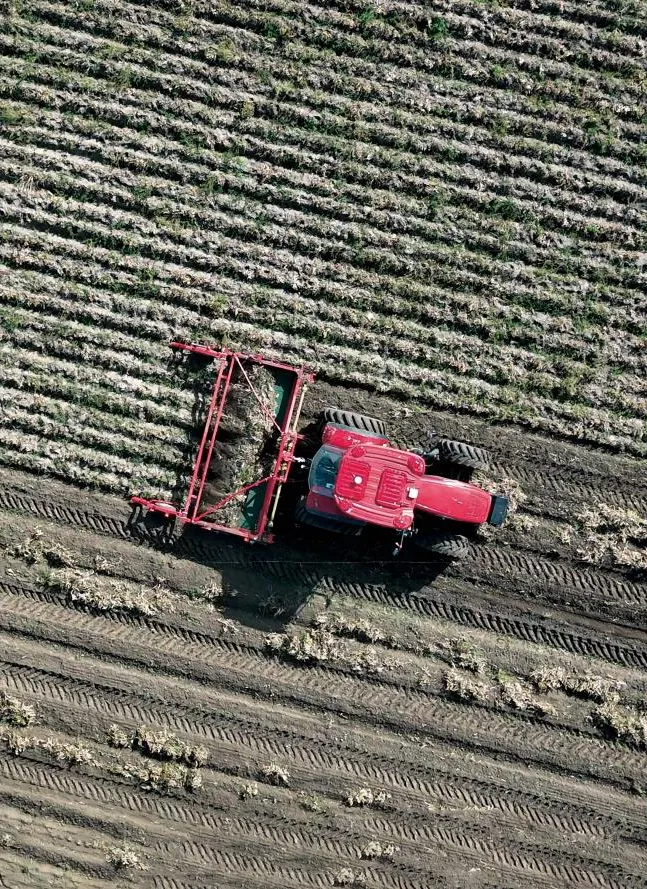
Visuel diagnosevejledning til klumpede ensilageballer
| Balleform / Symptom | Grundårsag | Første handling |
|---|---|---|
| Riller langs ballens omkreds med jævne mellemrum | Stødningsfremføring — ujævn skårtæthed | Kontroller skårenes ensartethed; reducer kørehastigheden |
| En side af ballen højere / D-formet tværsnit | Ubalance i pickup-justering eller ubalance i remspænding | Kontroller traktorens sporing; test individuelle remspændinger |
| Flad bund, rund top — pæreform | Afgrøden er for våd (>70% fugtighed) | Mål afgrødens fugtighed; visnen før presning |
| Fordybet overflade, fjedrer tilbage efter udkastning | Afgrøden er for tør (<40%) eller trykket er for lavt | Kontrollér fugtighed; øg indstillingen af kammertrykket |
| Hård kant ved ensartet bælteposition rundt om omkredsen | En rem er overspændt eller rullen er fladplettet | Test alle remspændinger individuelt; inspicer ruller |
| Blød, let balle med ujævn tekstur overalt | Slid på stopperarmen eller afdrift af timing | Mål stopperarmens profil; kontroller stopperens timingmærker |
Hvorfor Ever-Power ensilagepressere producerer ensartet rundballer
Designvalg, der forhindrer årsagerne til klumpede baller
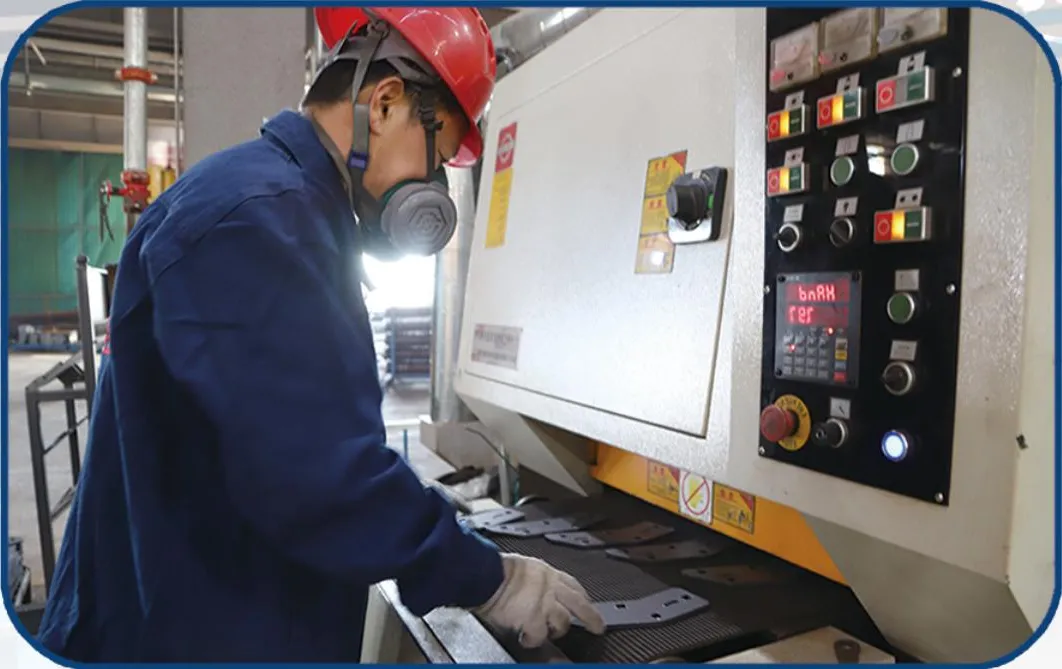
Når man evaluerer en ensilagepresser til salg, er balleformens konsistens en af de mest meningsfulde præstationsindikatorer at spørge om - og den er direkte påvirket af design- og produktionstolerancer for kammerkomponenterne. Ever-power ballepressere bruger rulleoverfladeprofiler, der er bearbejdet til strammere cylindricitetstolerancer end standard landbrugsspecifikationer, hvilket opretholder den cirkulære ballegeometri på tværs af hele spektret af driftsforhold. Båndsættene spændingstestes individuelt før montering for at sikre, at alle bånd i et sæt har matchende forlængelsesegenskaber - hvilket forhindrer den differentielle strækning, der er den mest almindelige årsag til uregelmæssigheder i balleformen i marken. For operatører, der overvejer en opgradering fra udstyr, der konsekvent producerer klumpede baller, er Ever-power-holdet kan matche den rigtige model fra sortimentet til din specifikke afgrødetype, ejendomsstørrelse og fugtighedsforhold.
Præcisionsrulleprofiler
Valser bearbejdet til cylindricitetstolerancer, der opretholder den cirkulære balleform i hele driftsområdet.
Matchende bæltesæt
Remme spændingstestes individuelt før montering — matchende forlængelse på tværs af alle remme forhindrer forskellig spænding.
Kalibrering af ensilagetryk
Variabelt kammertryk kalibreret til ensilagefugtighedsområdet, ikke overført fra specifikationerne for tørt hø.
Lokale reservedele og support
Udskiftningsruller og remsæt lagerført i Australien for hurtig levering i ensilagesæsonen.
Kæmper du med klumpede baller?
Tal med vores tekniske team for ensilagepressere
Charlton Industrial Area, Australien — diagnostisk support, reservedele og vejledning i udstyrsopgradering til australske operatører.

Ofte stillede spørgsmål
Almindelige spørgsmål om klumpede ensilageballer
Australien Ever-power Forage Baller Co., Ltd.
📍 Charlton Industriområde, Australien


