Kiszonka z całych roślin kukurydzy: Dlaczego owijanie bel okrągłych jest lepsze od tradycyjnych silosów w mniejszych gospodarstwach
Identyfikacja etapu zbiorów, wymagania dotyczące wstępnego cięcia, gęstość bel i specyfikacja folii oraz ekonomia skali, która decyduje, kiedy okrągłe bele mają większy sens niż betonowy bunkier.
Najbardziej energetyczna roślina kiszonkowa — i dlaczego małe gospodarstwa wybierają okrągłe bele
Kiszonka z całych roślin kukurydzy to najbardziej energetyczna fermentowana pasza dostępna komercyjnie dla zwierząt przeżuwających. Zbierana, gdy roślina znajduje się w późnej fazie wypełniania ziarna od mleka do ciasta — gdy zawartość skrobi w rozwijającym się ziarnie jest bliska maksimum, a cała roślina ma nadal wilgotność 60–68% — kiszonka z kukurydzy dostarcza energii metabolicznej od 10,5 do 11,5 MJ na kg suchej masy, białka surowego od 8 do 9% i skrobi od 25 do 35% suchej masy. Żadna inna roślina kiszonkowa uprawiana na skalę komercyjną nie osiąga konsekwentnie takiego profilu gęstości energetycznej, dlatego kiszonka z kukurydzy dominuje w bazie paszowej intensywnych gospodarstw mleczarskich i wołowych od środkowo-zachodnich Stanów Zjednoczonych po Holandię i Niemcy, a także w szybko rozwijającym się przemyśle mleczarskim w chińskich prowincjach Hebei, Mongolii Wewnętrznej i Szantung.
Tradycyjny system magazynowania kiszonki z kukurydzy – betonowy silos bunkrowy, poziomy silos lub pionowa wieża – jest zaprojektowany pod kątem objętości: minimalne ekonomiczne wypełnienie to 150–300 ton świeżej masy na konstrukcję, a zarządzanie ścianą wymaga podawania kilku ton dziennie, aby zapobiec degradacji tlenowej odsłoniętej powierzchni kiszonki. Wymagania systemu są dostosowane do gospodarstwa mlecznego liczącego ponad 200 krów, ale stwarzają realne problemy w skali od 30 do 80 krów, gdzie roczne zapotrzebowanie na kiszonkę z kukurydzy wynosi od 60 do 150 ton – zbyt mało, aby efektywnie wypełnić większość specjalnie zbudowanych silosów, a zbyt mała dzienna dawka paszy pozwala na kontrolowanie degradacji ścian w tempie wymaganym przez duży silos.
Kiszonka z kukurydzy w okrągłych belach bezpośrednio rozwiązuje ten problem. Gospodarstwo belowające od 60 do 100 ton kiszonki z kukurydzy w sezonie produkuje od 80 do 140 bel o wadze od 550 do 750 kg na belę. Każda bela to szczelnie zamknięta, samodzielna jednostka fermentacyjna – otwierana indywidualnie w razie potrzeby, bez konieczności rygorystycznego zarządzania powierzchnią, jakiego wymaga bunkier, bez wymogu minimalnej objętości kapitału i bez liniowej zależności między nakładem inwestycyjnym a wielkością gospodarstwa, jaką wymuszają bunkry. W przypadku małych i średnich gospodarstw mleczarskich, przedsiębiorstw zajmujących się mieszaną hodowlą zwierząt oraz gospodarstw, w których kukurydza jest uprawiana na kiszonkę na małych pastwiskach, które nie nadają się do stosowania w specjalnych pryzmach, kiszonka z kukurydzy w okrągłych belach stanowi najpraktyczniejszą dostępną opcję kiszenia.
Niniejszy przewodnik obejmuje cały proces produkcji: identyfikację prawidłowego etapu zbioru, specyfikację cięcia przed belowaniem, wymagania dotyczące gęstości i owijania bel, porównanie kiszonki w okrągłych belach i kiszonki z bunkra w różnych skalach gospodarstw rolnych oraz specyficzne przyczyny problemów z jakością, które częściej występują w przypadku kiszonki z kukurydzy w okrągłych belach niż w przypadku materiału magazynowanego w bunkrze. Aby zapoznać się z przeglądem wpływu czasu regulacji wilgotności na wszystkie rodzaje kiszonki, zapoznaj się z naszym artykułem na temat idealna zawartość wilgoci do belowania kiszonki zapewnia podstawowy kontekst.
Sekcja 1: Identyfikacja prawidłowego etapu zbiorów
1.1 Zależność między wilgotnością całej rośliny a fazą ziarna
Termin zbioru kiszonki z całych roślin kukurydzy jest definiowany przez interakcję dwóch zmiennych: wilgotności całej rośliny (która decyduje o prawidłowej fermentacji kiszonki) oraz fazy rozwoju ziarna (która decyduje o zawartości skrobi i energii w gotowej kiszonce). Te dwie zmienne zmieniają się w przeciwnych kierunkach w trakcie rozwoju rośliny – wraz z akumulacją skrobi w ziarnie, wilgotność całej rośliny spada – a optymalne okno zbioru to punkt, w którym obie krzywe przecinają się przy odpowiednich wartościach dla obu.
| Etap ziarna | Wilgotność całej rośliny | Skrobia (DM) | Ryzyko fermentacji | Ocena kiszonki w belach |
|---|---|---|---|---|
| Etap mleczny | 70–76% | Niski — rozwijający się | Clostridium — bardzo wysokie | ❌ Nie prasować |
| Ciasto środkowe | 66–71% | Średni | Podwyższone bez szczepionki | ⚠ Marginal |
| Późne ciasto ✓ | 60–66% | Blisko maksimum | Niski przy dobrych praktykach | ✓ Optymalny |
| Wczesne wgniecenie | 55–61% | Maksymalne, ale utwardzające | Niska, wyższa gęstość | ✓ Akceptowalne |
| Linia półmleczna | 50–57% | Maksymalny | Ryzyko utraty stabilności beztlenowej | ⚠ Gęste, niskofermentujące |
| Czarna warstwa | <50% | Maksymalnie, ale niestrawne | Słaba fermentacja | ❌ Zbyt suche |
Najlepszy punkt to późne ciasto do wczesnego wgniecenia, przy wilgotności całej rośliny od 60 do 65%. Na tym etapie ziarno jest już całkowicie wypełnione skrobią, ale matryca granulek skrobi nie stwardniała jeszcze na tyle, aby mikroorganizmy żwacza nie miały do niej dostępu. Strawność skrobi osiąga na tym etapie swoje sezonowe maksimum — wcześnie zebrana kiszonka z kukurydzy (etap mleczny) ma niższą zawartość skrobi; późno zebrana kiszonka z kukurydzy (po połowie linii mlecznej) ma wysoką zawartość skrobi, ale niższą strawność, ponieważ twarda matryca ziarna jest odporna na rozkład w żwaczu. Okno wilgotności od 60 do 65% wynosi zazwyczaj od 7 do 14 dni w większości środowisk uprawy kukurydzy.
1.2 Jak ocenić wilgotność całej rośliny bez sprzętu laboratoryjnego
Kilka metod polowych pozwala oszacować wilgotność całej rośliny. Najbardziej wiarygodną jest test „chwyć i ściśnij” na reprezentatywnych próbkach całej rośliny (łodygi + liście + kłos) z 5 do 10 roślin na pastwisku: posiekaj materiał na kawałki o długości 2 do 5 cm, napełnij zaciśniętą pięść, mocno ściskaj przez 30 sekund, a następnie otwórz i obserwuj. Jeśli woda kapie z pięści, wilgotność przekracza 75% — jest zbyt mokra. Jeśli materiał ma kształt kuli z widoczną wilgocią na powierzchni, wilgotność wynosi od 65 do 75%. Jeśli kula zachowuje kształt, ale nie jest widocznie mokra, wilgotność wynosi około 60 do 68% — zakres odpowiedni do belowania. Jeśli materiał rozpada się natychmiast po uwolnieniu, wilgotność wynosi poniżej 55% — jest zbyt sucha na kiszonkę.
Ten test jest przybliżony — w większości przypadków dokładność pomiaru mieści się w granicach ±5 punktów procentowych. Tam, gdzie precyzja ma znaczenie (na pastwisku o granicznej dojrzałości), tester Kostera (piec do pomiaru wilgotności) lub komercyjny ręczny czujnik bliskiej podczerwieni (NIR) zapewnia wiarygodny pomiar wilgotności w ciągu 5 do 15 minut na polu. Wielu większych dostawców kiszonki z kukurydzy standardowo zabiera na pastwisko ręczne czujniki NIR.
Sekcja 2: Proces wstępnego cięcia i belowania
2.1 Dlaczego kukurydzy w całości nie można bezpośrednio prasować w okrągłe bele
Nienaruszonych całych roślin kukurydzy o wysokości od 2,0 do 3,5 m i łodygach o średnicy od 25 do 40 mm nie można zbierać bezpośrednio standardową prasą zwijającą. Mechanizm podbierający jest przeznaczony do zbioru materiału roślinnego o grubości od 5 do 20 mm, a nie do stojących lub opadłych całych roślin kukurydzy o grubych, włóknistych łodygach. Nawet gdyby fizyczny podbieracz był możliwy, okrągła bela nienaruszonych całych roślin kukurydzy miałaby niewystarczającą gęstość do fermentacji beztlenowej – duże przestrzenie powietrzne między nienaruszonymi łodygami uniemożliwiałyby szybkie odcięcie tlenu niezbędne do niezawodnej fermentacji kwasu mlekowego.
Całe rośliny kukurydzy przeznaczone na kiszonkę w belach okrągłych muszą zostać wstępnie pocięte przez sieczkarnię do teoretycznej długości cięcia (TLC) od 8 do 15 mm, zanim posiekana masa zostanie ułożona w pokosy i zebrana przez prasę zwijającą. Ta operacja z udziałem dwóch maszyn jest standardem w produkcji kiszonki z kukurydzy w małych i średnich gospodarstwach: sieczkarnia (samojezdna lub napędzana WOM) rozdrabnia stojącą kukurydzę na przyczepę lub układa ją bezpośrednio w pokosy na polu, a prasa zwijająca podąża za nią, aby zebrać posiekaną masę w szczelne bele do owijania folią.
2.2 Wielkość cząstek i przetwarzanie jądra
Docelowa wielkość cząstek kiszonki z kukurydzy w okrągłych belach wynosi od 8 do 12 mm (TLC). Cząsteczki poniżej 8 mm tworzą masę o wysokiej gęstości, która może powodować powstawanie beztlenowych gorących punktów, podczas gdy cząstki powyżej 15 mm pozostawiają zbyt wiele kieszeni powietrznych w beli i zmniejszają strawność frakcji włóknistej. Przetwarzanie ziarna – przepuszczanie posiekanej kukurydzy przez zestaw przeciwbieżnych, żebrowanych walców, które rozłupują ziarna – znacznie poprawia strawność skrobi w kiszonce z kukurydzy. Nieprzetworzona kiszonka z kukurydzy może opuścić żwacz z 10 do 251 TP3T ziaren ziarna nienaruszonego i niestrawionego; przetworzona kiszonka z kukurydzy zazwyczaj zawiera mniej niż 31 TP3T ziaren nienaruszonego ziarna po podaniu.
W przypadku gospodarstw na skalę rolną, gdzie nie ma dostępu do dedykowanej sieczkarni z funkcją przetwarzania ziarna, sieczkarnia tarczowa bez funkcji przetwarzania ziarna nadal produkuje akceptowalną kiszonkę kukurydzianą w okrągłych belach – strawność skrobi jest nieco niższa, ale pozostaje opłacalna komercyjnie w przypadku hodowli bydła mięsnego i mniej wymagających zastosowań w produkcji mleczarskiej. Gospodarstwa nastawione na produkcję mleka o wysokiej wydajności (powyżej 25 litrów na krowę dziennie), gdzie kiszonka kukurydziana jest głównym źródłem energii, powinny zainwestować w siekanie z wykorzystaniem przetwarzania ziarna.
2.3 Specyfikacje prasy do belowania kiszonki z kukurydzy ciętej
Kiszonka z sieczki kukurydzianej o wilgotności 62% to najcięższy materiał, jaki obsługuje standardowa prasa zwijająca – znacznie gęstszy niż kiszonka z trawy czy słoma. Bela o długości 1,25 m kiszonki z sieczki kukurydzianej o wilgotności 62% może ważyć od 600 do 850 kg, w zależności od ciśnienia w komorze i gęstości słomy hybrydowej kukurydzy. Kluczowe wymagania prasy do kiszonki z kukurydzy:
Kiszonka z siekanej kukurydzy wymaga znacznie większego momentu obrotowego WOM niż kiszonka z trawy ze względu na większą masę objętościową. Ciągniki o mocy poniżej 75 KM powodują kawitację komory belowania w ciężkich pokosach kukurydzy, co prowadzi do nierównych bel o nierównomiernej gęstości.
Pokosy z kiszonki kukurydzianej są znacznie cięższe niż pokosy z trawy. Nadmierna prędkość jazdy powoduje skoki prędkości podawania, co skutkuje nierównomiernym wypełnieniem komory i nierównomierną gęstością w każdej beli.
Wysokie ciśnienie w komorze zapewnia gęstość suchej masy wynoszącą 200–260 kg/m³, niezbędną do zapewnienia całkowicie beztlenowych warunków w środku beli. Niedostateczna gęstość w rdzeniu beli (poniżej 160 kg/m³) tworzy kanały powietrzne, które wspomagają strefy tlenowego rozkładu.
Siatka zapewnia wytrzymałość na rozciąganie, pozwalającą utrzymać belę kiszonki kukurydzianej o masie ponad 700 kg podczas transportu za pomocą szpikulca. Sznurek w takiej beli często pęka w punktach wiązania, szczególnie w dolnych belach w stosie.
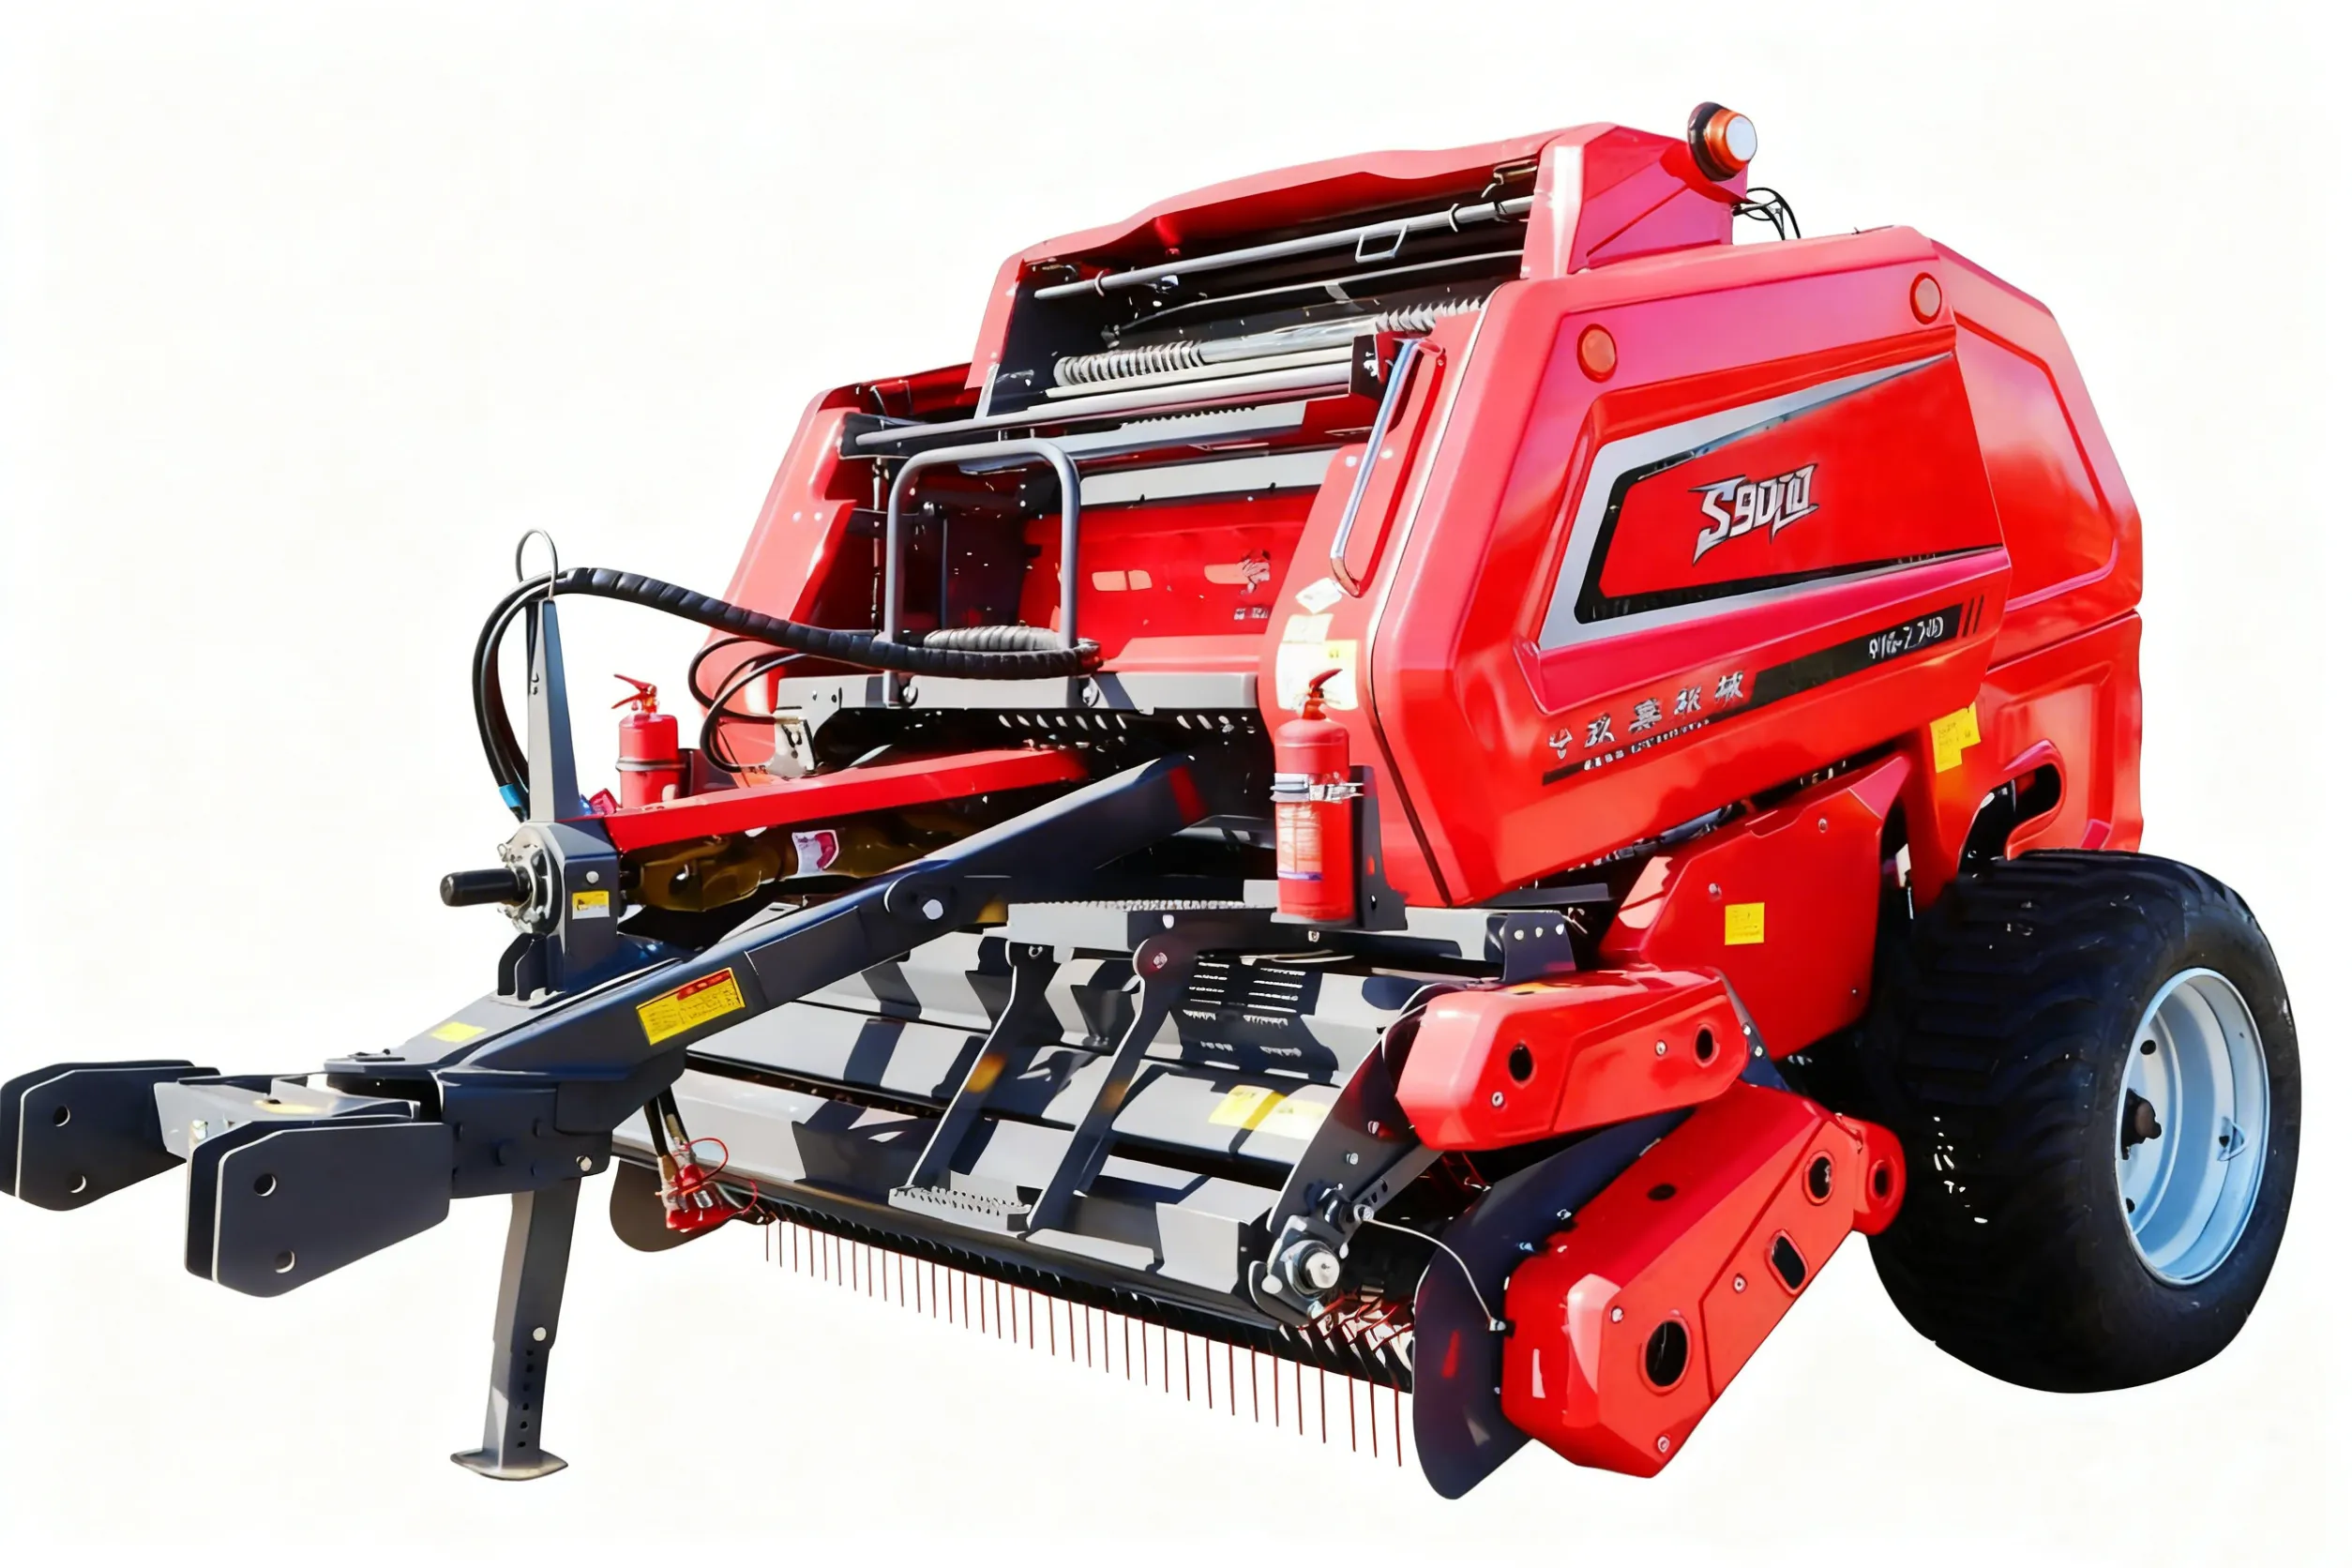
Ten Prasa zwijająca 9YG-2.24D S9000 Beyond jest skonfigurowany do belowania kiszonki o wysokiej gęstości, z mocą i przepustowością odpowiednią do produkcji kiszonki z kukurydzy na skalę rolną. Jego szerszy podbieracz i komora belowania o dużej pojemności zapewniają przepustowość w gęstych pokosach, typowych dla wysokoplennych odmian kukurydzy. W połączeniu z Maszyna do pakowania w folię 9YCM-850 do natychmiastowego pakowania na miejscu — bele kiszonki kukurydzianej muszą zostać owinięte w ciągu 2 godzin od związania.
Sekcja 3: Fermentacja, ocena jakości i porównanie bel okrągłych z bunkrowymi
3.1 Dlaczego kiszonka kukurydziana fermentuje inaczej niż trawa
Kiszonka z kukurydzy o wilgotności 60–65% charakteryzuje się naturalnie wysoką zawartością WSC – rozpuszczalne w wodzie cukry z tkanki liści, sacharoza w soku z łodygi oraz łatwo fermentujące węglowodany w rozwijającym się ziarnie stanowią obfity substrat fermentacyjny dla bakterii kwasu mlekowego. Ta wysoka zawartość WSC oznacza, że kiszonka z kukurydzy, w przeciwieństwie do koniczyny, fermentuje niezawodnie bez inokulantów w normalnych warunkach – pH zazwyczaj spada z 6,2 do 3,8–4,2 w ciągu 14–21 dni w dobrze uszczelnionych belach o odpowiednim zakresie wilgotności.
Podstawowym mechanizmem obniżającym jakość kiszonki z kukurydzy w okrągłych belach nie jest psucie się pod wpływem bakterii Clostridium podczas fermentacji (jak w przypadku kiszonki z koniczyny), lecz tlenowe pogorszenie po zakończeniu fermentacji. Dzieje się tak, gdy tlen dociera do ustabilizowanej kiszonki przez przebicia folii, słabe zakładki zgrzewów lub gdy bele są otwierane i wystawione na działanie powietrza podczas zadawania paszy. Tlenowe pogorszenie kiszonki z kukurydzy jest spowodowane głównie przez drożdże i pleśnie, które metabolizują kwas mlekowy i inne kwasy fermentacyjne jako źródła węgla – podnoszą one pH z 4,0 do 5,5 i więcej, generując widoczne nagrzewanie (temperatura rdzenia powyżej 50°C) i rozwój pleśni. Heterofermentatywne szczepionki LAB zawierające Lactobacillus buchneri Podczas fermentacji wytwarzają kwas octowy obok kwasu mlekowego. Kwas octowy ma właściwości przeciwgrzybicze, które znacząco ograniczają tlenowe pogorszenie jakości spowodowane przez drożdże przy wyprowadzaniu na zewnątrz.
3.2. Bele okrągłe a kiszonka z bunkra — porównanie w praktyce
| Czynnik | Bunkier / Silos zaciskowy | Kiszonka w okrągłych belach | Werdykt |
|---|---|---|---|
| Minimalna możliwa objętość | 150–300 ton świeżej masy | Dowolny — minimum 1 bela | Bele okrągłe wygrywają na małą skalę |
| Infrastruktura kapitałowa | Wysoka — konstrukcja betonowa | Niski — podkładka żwirowa + owijka | Zwycięstwa w belach okrągłych |
| Utrata suchej masy (właściwie zarządzana) | 8–18% (odpady na twarzy) | 6–14% (zapieczętowane folią) | Porównywalny |
| Dzienne zapotrzebowanie na paszę | Twarz trzeba karmić codziennie | W razie potrzeby otwieraj bele | Zwycięstwa w belach okrągłych |
| Koszt operacyjny na tonę | Niższe przy 200+ ton/sezon | Wyższy (koszt filmu) | Bunker wygrywa na dużą skalę |
| Elastyczność dla małych padoków | Biedny — potrzebny jest jeden duży obszar | Doskonały | Zwycięstwa w belach okrągłych |
| Odpowiednia waga rolnicza | Ponad 100 krów | 20–120 krów | Zależne od skali |
Punkt przecięcia ekonomicznego – gdzie przewaga kosztowa silosu bunkrowego w przeliczeniu na tonę uzasadnia jego koszt kapitałowy w porównaniu z systemem belowania bel okrągłych – występuje przy przerobie około 100–150 ton kiszonki kukurydzianej na sezon. Poniżej tej objętości roczny koszt kapitałowy betonowego bunkra (zwykle od 30 000 do 80 000 dolarów australijskich w zależności od rozmiaru i konstrukcji) przewyższa premię kosztową folii dla kiszonki w belach okrągłych w całym okresie eksploatacji bunkra. Powyżej 200 ton na sezon, bunkier amortyzuje się przy niższym koszcie na tonę niż folia i koszty obsługi równoważnego systemu belowania bel okrągłych.
Sekcja 4: Typowe wady jakościowe kiszonki z kukurydzy w okrągłych belach
Kiszonka z kukurydzy o wilgotności 72%+ w okrągłych belach konsekwentnie prowadzi do fermentacji Clostridium – tej samej ścieżki fermentacji, która niszczy bele koniczyny. Przy tej wilgotności stężenie WSC jest rozcieńczone do punktu, w którym substrat fermentacyjny nie jest w stanie pokonać wyzwań związanych z rozcieńczeniem osmotycznym i wypieraniem tlenu w ciągu pierwszych 7 dni w beli. Należy poczekać do fazy późnego zaczynu do wczesnego wgniecenia. Jeśli presja czasu wymusza wczesny zbiór, należy zastosować podwójną dawkę inokulanta LAB i dodać oddzielny szczep heterofermentacyjny.
Powierzchnia kiszonki z posiekanej kukurydzy ma ogromną powierzchnię w porównaniu z nieuszkodzoną kiszonką z trawy – każda pocięta cząstka jest wystawiona na działanie powietrza otoczenia i mikroorganizmów unoszących się w powietrzu. Pozostawienie pryzm posiekanej kukurydzy odsłoniętych podczas lub między cyklami belowania umożliwia kolonizację mikroorganizmów tlenowych, co znacznie zwiększa ilość drożdży i pleśni przedostających się do beli. Cel: bela → owinięcie → umieszczenie na macie magazynowej w ciągu 2 godzin od belowania.
Przy wadze od 650 do 850 kg na belę, dwuwarstwowe układanie w stosy przenosi na dolną belę obciążenie ściskające od 1300 do 1700 kg. Bele kiszonki kukurydzianej o wysokiej wilgotności, o wilgotności od 62 do 65%, są znacznie mniej sztywne niż bele suchego siana i pod wpływem tego obciążenia ulegają znacznemu odkształceniu, rozciągając i potencjalnie rozrywając folię w strefach odkształcenia. Standardem dla kiszonki kukurydzianej w belach okrągłych jest jednowarstwowe składowanie na dobrze odwodnionej płycie żwirowej — należy całkowicie unikać układania w stosy, chyba że wilgotność beli spadnie poniżej 55%.
W pełni załadowana przyczepa z okrągłymi balotami kiszonki kukurydzianej o wadze 700 kg na balot przewozi 2-3 razy więcej ładunku niż ekwiwalent siana na balot. Przed zaplanowaniem transportu bel kiszonki kukurydzianej należy wziąć pod uwagę ograniczenia masy transportowej, parametry zaczepu ciągnika oraz parametry hydrauliczne ładowacza czołowego. Ładowarka o udźwigu 600 kg na szpikulcu do bel jest niebezpieczna dla bel kiszonki kukurydzianej o wadze 750 kg – ładunek przekracza dopuszczalne parametry i stwarza ryzyko utraty stabilności podczas podnoszenia.
Często zadawane pytania
Omów swoje wymagania dotyczące belowania kiszonki kukurydzianej
Podaj nam roczną objętość kiszonki, dostępną moc ciągnika i metodę cięcia — określimy odpowiednią konfigurację prasy do kiszonki kukurydzianej na skalę Twojego gospodarstwa.


