Jedna fabryka, cztery branże — decyzje dotyczące belowania, które decydują o tym, do którego rynku dotrzesz
W jaki sposób wysokość koszenia, wilgotność podczas belowania i format beli decydują o tym, czy z konopi powstanie włókno tekstylne, masa papiernicza, materiał budowlany czy ściółka dla zwierząt — oraz ile zapłaci każdy nabywca.
Konopie przemysłowe: uprawa, w przypadku której każda decyzja dotycząca belowania wpływa na rynek
Konopie przemysłowe (Konopie siewne L., odmiany o zawartości THC poniżej 0,3% w USA lub 0,2% w UE) to jedna z najbardziej wszechstronnych roślin uprawianych komercyjnie. Pojedyncza roślina konopi zawiera dwie strukturalnie odmienne frakcje włókien – długie włókna łykowe w zewnętrznej łodydze (wykorzystywane do produkcji tekstyliów, lin i materiałów kompozytowych) oraz zdrewniały rdzeń wewnętrzny zwany paździerzem lub paździerzem (wykorzystywany do izolacji budowlanej w betonie konopnym, ściółce dla zwierząt i masie papierniczej) – a także frakcję nasion o wartości odżywczej i olejowej oraz materiał liściowy i kwiatowy, wykorzystywany w nutraceutykach. Ta wielofrakcyjna struktura wartości oznacza, że wartość handlowa tony konopi waha się od 10 do 50 razy w zależności od tego, która frakcja jest zbierana, jak jest przetwarzana i na jaki rynek trafia.
W przypadku operacji belowania, kluczową kwestią jest to, że decyzje dotyczące zbioru i belowania podejmowane w terenie bezpośrednio determinują, do której ścieżki przetwarzania – a tym samym do jakiej ceny – uprawa będzie miała dostęp. Konopie belowane w postaci zielonej, wilgotnej kiszonki z całych łodyg nadają się na biogaz lub paszę objętościową dla bydła, ale nie na włókno tekstylne ani materiał budowlany. Konopie belowane na sucho w postaci wiązki całych łodyg z zachowaniem ułożenia włókien nadają się do przetwórstwa tekstylnego. Łodygi konopi rozdrobnione i belowane jako sucha biomasa o niskiej wilgotności nadają się do spalania biomasy lub produkcji pulpy. Zrozumienie wymagań każdej ścieżki – przed podjęciem decyzji dotyczących zbiorów – jest kluczowym punktem wyjścia dla każdej operacji belowania konopi.
W tym przewodniku omówiono cztery komercyjne metody belowania konopi przemysłowych: dostawy włókien tekstylnych, beton budowlany (konopny), ściółkę dla zwierząt oraz energię z biomasy. Każda z nich wymaga innego czasu zbioru, innego zarządzania wilgocią i innego formatu bel. Nasz artykuł na ten temat kombinacja prasy i owijarki a oddzielne maszyny obejmuje decyzje dotyczące konfiguracji sprzętu istotne w procesie produkcji kiszonki z biomasy konopnej.

Zrozumienie struktury łodygi konopi i jej ułamków wartości
Włókno łykowe i trzcina: dwa produkty w jednym łodydze
Łodyga konopi składa się z cienkiej zewnętrznej warstwy długich włókien łykowych (około 20 do 30% suchej masy łodygi) otaczających zdrewniały rdzeń wewnętrzny z liści (70 do 80% suchej masy łodygi). Te dwie frakcje są fizycznie połączone ze sobą w rosnącej roślinie i muszą zostać mechanicznie rozdzielone – w procesie zwanym dekortykacją – w zakładzie przetwórstwa konopi. Jakość obu frakcji w momencie dostawy do młyna zależy bezpośrednio od sposobu zbioru, suszenia i belowania łodyg na polu.
| Rynek | Ułamek podstawowy | Kluczowe specyfikacje dotyczące belowania | Zakres cen (EUR/t DM) | Krok przetwarzania |
|---|---|---|---|---|
| Tekstylia / len | Włókno łykowe (zewnętrzne) | Sucha cała łodyga, włókna wyrównane | 200–800 | Dekoracja + moczenie |
| Konopny beton / izolacja | Hurd (jądro wewnętrzne) | Sucha, poszatkowana łodyga <15% moisture | 80–180 | Dekoracja + rozdrabnianie |
| Ściółka dla zwierząt | Hurd (poszarpany) | Sucho, mało pyli, <14% moisture | 120–250 | Rozdrabnianie + odsysanie pyłu |
| Energia z biomasy | Cała łodyga lub liana | Suchy, <18% moisture | 40–80 | Spalanie bezpośrednie lub peletowanie |
| Masa papiernicza | Cała łodyga | Suche bele, jednorodna długość włókien | 60–120 | Roztwarzanie chemiczne lub mechaniczne |
Dlaczego zarządzanie wilgocią jest niepodlegające negocjacjom
Łodygi konopi podczas zbioru mają wilgotność od 60 do 78%. Żadna z powyższych komercyjnych metod belowania nie akceptuje konopi o takim poziomie wilgotności — przemysł tekstylny i budowlany wymaga wilgotności poniżej 14% dla jakości po odkorowaniu, a nabywcy biomasy określają maksymalnie od 15 do 18%. Redukcja wilgotności z 70% podczas koszenia do wymaganego zakresu od 12 do 16% jest osiągana poprzez roszenie polowe — proces, w którym skoszone konopie pozostają na ziemi przez 4 do 8 tygodni, umożliwiając rosie i opadom deszczu częściowy rozkład pektyny, która wiąże włókna łykowe z wewnętrzną warstwą pędu, jednocześnie susząc łodygi do docelowego poziomu wilgotności. Ten połączony proces biologiczny i suszenia nazywa się roszenie polowe i jest standardowym etapem wstępnego przetwarzania w europejskiej produkcji konopi na potrzeby rynku tekstylnego i budowlanego.
Cztery ścieżki belowania w szczegółach
Ścieżka 1: Dostawa włókien tekstylnych (najwyższa wartość)
Konopie na włókna łykowe są ścinane w momencie pełnej dojrzałości łodygi (gdy 50 do 70% roślin męskich obsypało się pyłkiem, a rośliny żeńskie rozpoczęły zawiązywanie nasion), układane w pokosy na okres od 4 do 8 tygodni roszenia polowego, a następnie belowane, gdy wilgotność łodygi osiągnie 12 do 16%. Okres roszenia polowego częściowo oddziela włókna łykowe od pęczków poprzez mikrobiologiczny rozkład pektyny, co usprawnia późniejszą dekortykację. Format bel w przypadku dostaw tekstyliów ma kluczowe znaczenie: bele muszą zachować prawidłowe ułożenie łodyg (brak przypadkowego ułożenia łodyg w beli) i unikać zgniatania lub łamania długich wiązek włókien, które zmniejszają średnią długość włókien trafiających do maszyny dekortykującej. We Francji i Belgii — głównych europejskich regionach produkcji tekstyliów konopnych — duże bele prostokątne są preferowane zamiast bel okrągłych w przypadku dostaw tekstyliów, ponieważ bele prostokątne zachowują bardziej spójne ułożenie włókien. Bele okrągłe są akceptowane przez niektórych przetwórców w przypadku surowców tekstylnych o niższych parametrach.
Ścieżka 2: Konopie i Hurd Budowlany
Dostawy betonu konopnego wymagają rozdrobnionych łodyg konopi o długości cząstek od 30 do 60 mm, wilgotności poniżej 14% i bardzo niskiej zawartości pyłu (pył powoduje problemy z oddychaniem u pracowników budowlanych mieszających beton konopny). Okrągłe bele całych, zroszonych łodyg są akceptowalne jako forma pośrednia do dostarczenia do zakładu odkorowania, który rozdrabnia frakcję twardą oddzielnie — okrągła bela musi być jedynie sucha, czysta i wolna od ciał obcych. Bezpośrednia dostawa łodyg w belach do producentów betonu konopnego, a nie przez pośrednika odkorowania, jest możliwa tylko wtedy, gdy producent dysponuje własnymi mocami przerobowymi.
Ścieżka 3: Pościel dla zwierząt
Ściółka z paździerzy konopnych to rosnący rynek premium, szczególnie w Wielkiej Brytanii, Holandii i Niemczech, gdzie osiąga cenę od 280 do 450 euro za tonę w workach – 2 do 3 razy wyższą niż cena ściółki z wysokiej jakości słomy pszennej. Bardzo wysoka chłonność paździerzy konopnych (4 do 5 razy większa niż ich własna masa w wodzie), niska zawartość pyłu i naturalna odporność na rozwój bakterii (dzięki resztkowym związkom kannabinoidowym) sprawiają, że jest ona zdecydowanie lepsza niż słoma dla koni w stajniach. Całe łodygi konopi w okrągłych belach są akceptowalną formą dostawy dla przetwórców ściółki konopnej, którzy na miejscu odłuszczają i oddzielają frakcję paździerzy.
Ścieżka 4: Energia z biomasy (najniższa wartość, najprostsza logistyka)
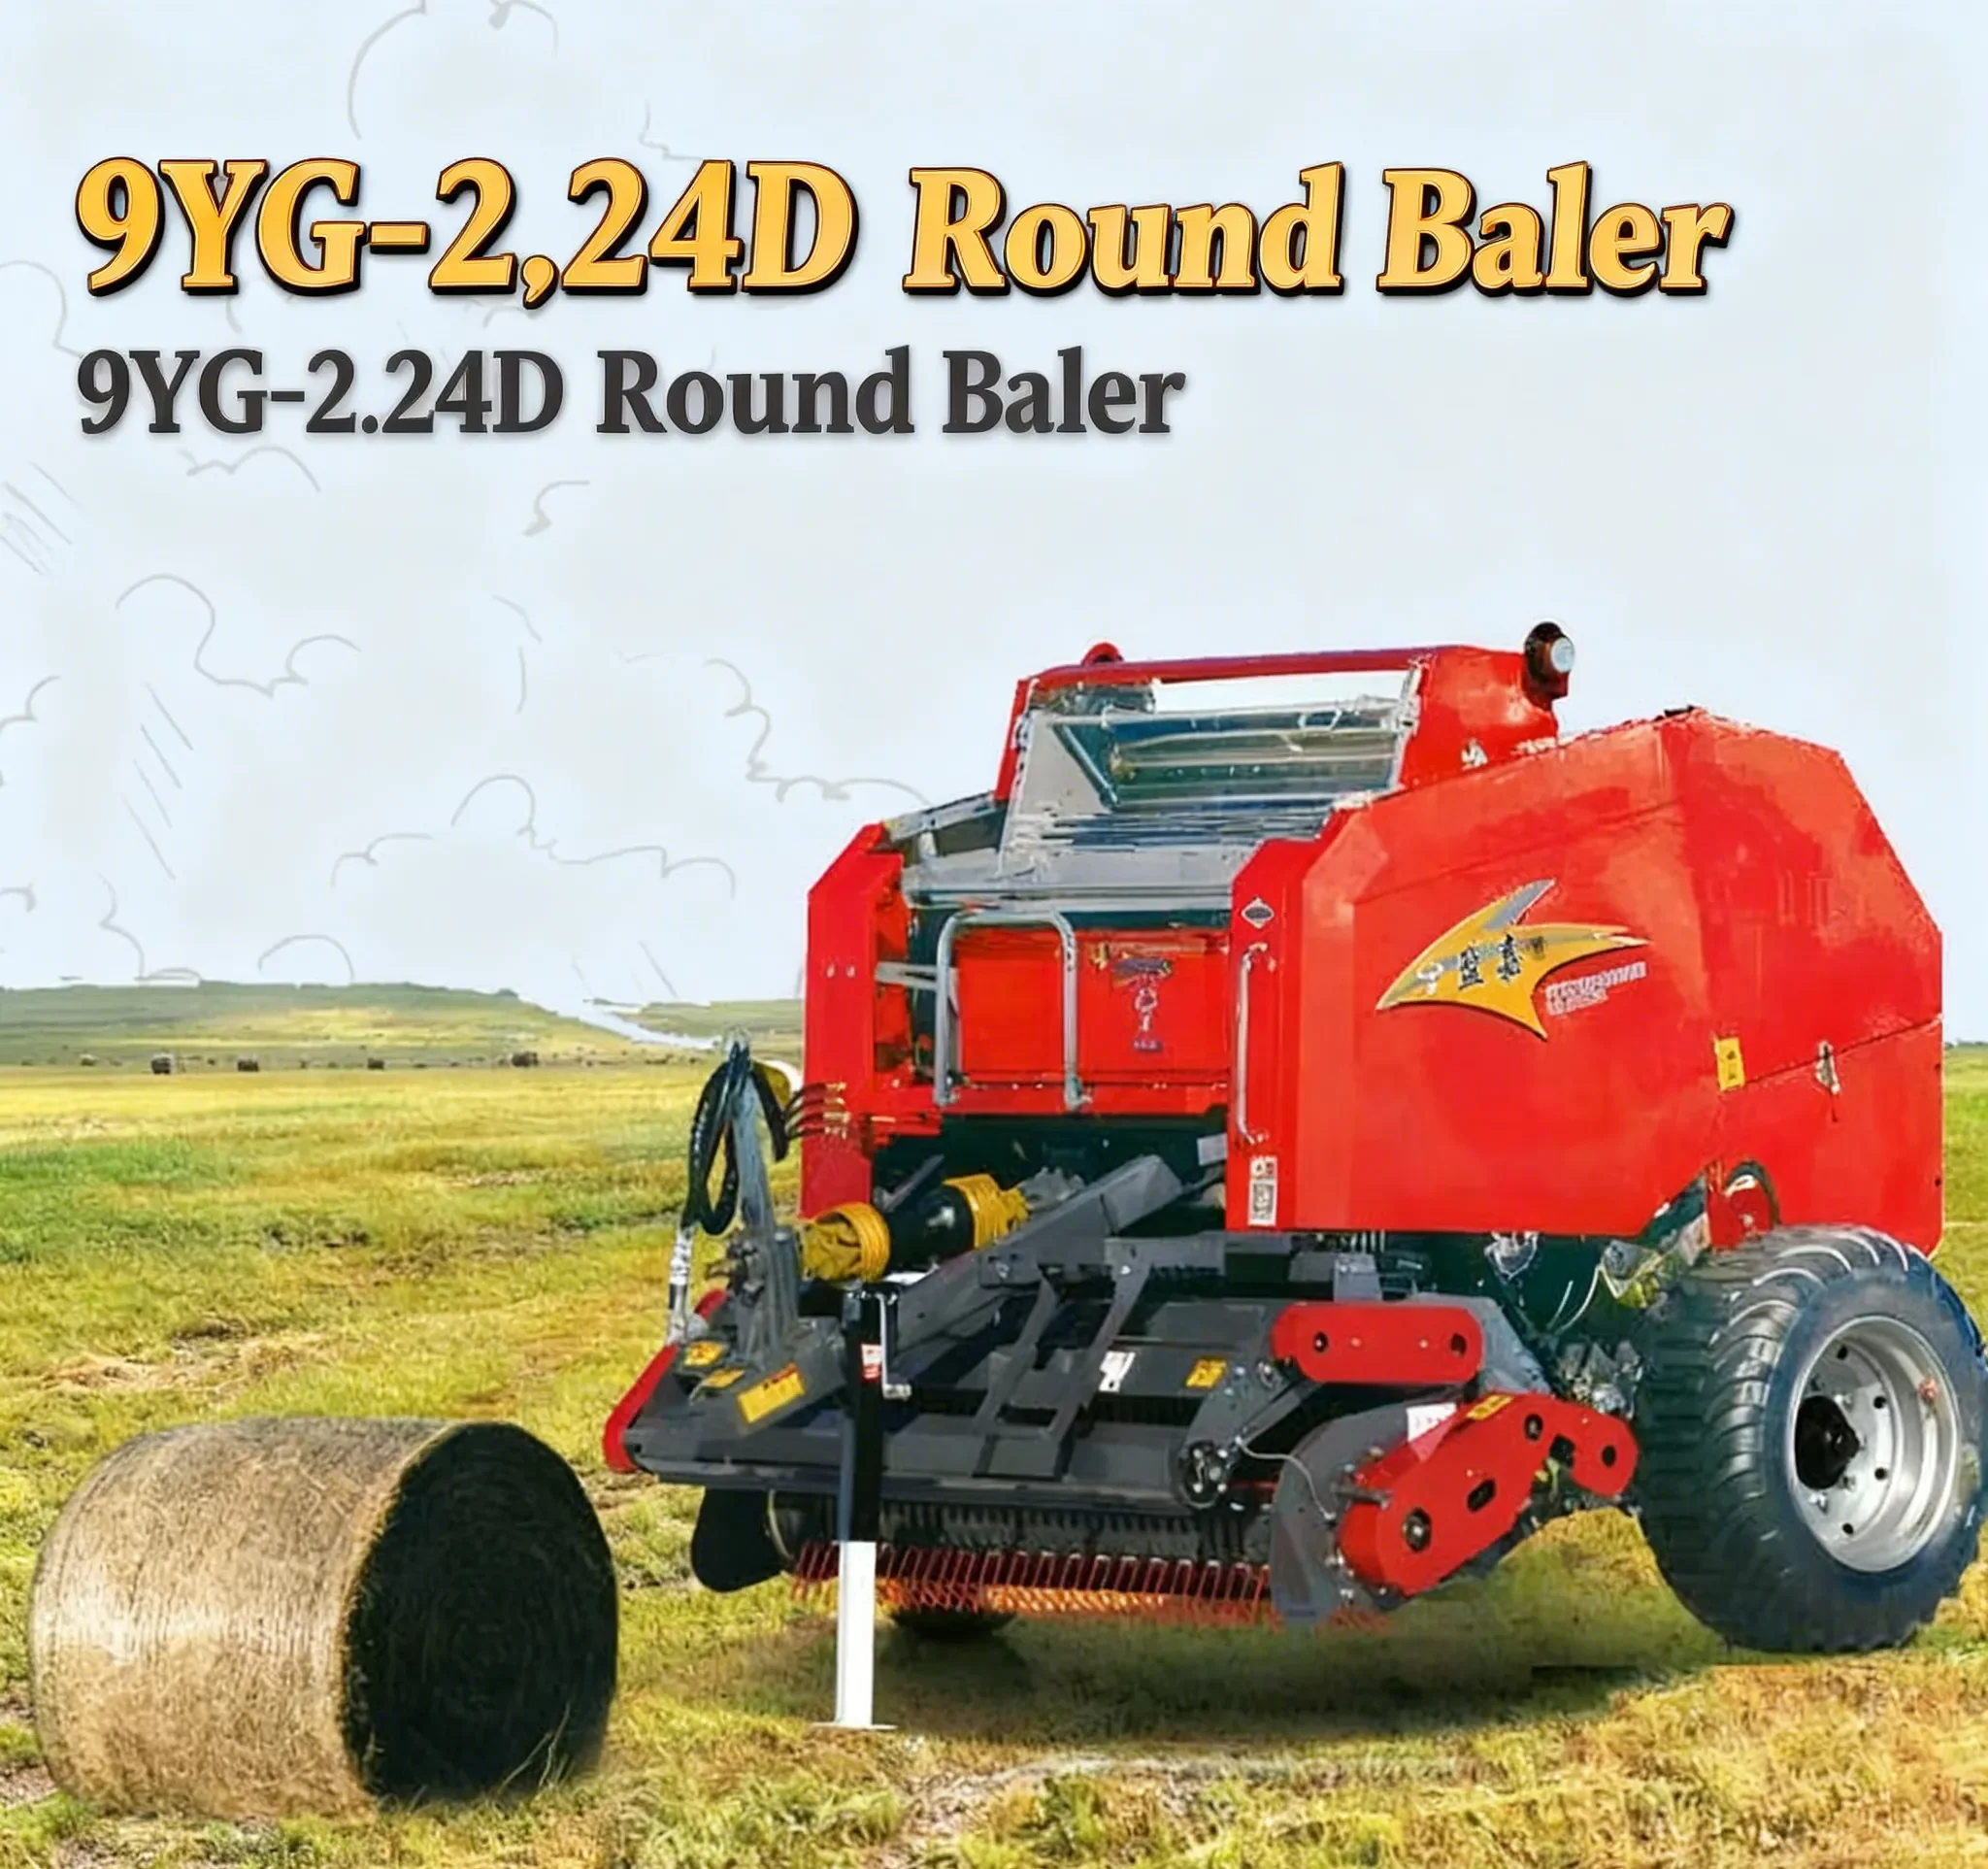
Biomasa konopna do spalania lub peletyzacji to najprostsza metoda — suszone całe łodygi lub rozdrobnione łodygi o wilgotności poniżej 18%, prasowane w bele o dowolnym, jednorodnym formacie. Ta metoda nie wymaga roszenia w warunkach polowych (konopie można prasować bezpośrednio po naturalnym suszeniu w warunkach polowych do wilgotności 15–18% w ciągu 2–4 tygodni po skoszeniu w warunkach kontynentalnej Europy), a specyfikacja bel jest mniej wymagająca niż w przypadku rynku włókienniczego lub budowlanego. Prasa zwijająca o zmiennej komorze 9YG-1.25A obsługuje suche łodygi konopi o wilgotności od 14 do 18% w standardowym formacie okrągłych bel w celu dostarczania biomasy bez modyfikacji.
Przepisy, zgodność i dostęp do rynku
Zgodność z normami THC: niepodlegający negocjacjom warunek wstępny
Uprawa konopi przemysłowych wymaga uzyskania licencji rządowej w każdej jurysdykcji, w której jest legalna – w UE, Wielkiej Brytanii, USA (na mocy ustawy Farm Bill z 2018 r.), Kanadzie, Chinach i Australii wymagane są rejestracja odmian roślin uprawnych, licencjonowanie plantatorów, a w większości przypadków badania terenowe na zawartość THC przed zbiorami lub w ich trakcie. Odmiany konopi z zawartością THC powyżej dopuszczalnego progu (0,31 TP3T w USA, 0,21 TP3T w UE) muszą zostać zniszczone – sprzedaż komercyjna jest niedozwolona, niezależnie od wartości włókna lub energii plonu. Przed zainwestowaniem w infrastrukturę do zbiorów lub belowania konopi przemysłowych, firmy planujące komercyjne belowanie muszą potwierdzić zgodność z przepisami.
Które rynki wymagają jakich certyfikatów
Nabywcy konopi tekstylnych w UE wymagają, aby uprawy pochodziły z certyfikowanych przez UE odmian o niskiej zawartości THC, wymienionych we Wspólnym Katalogu Odmian Gatunków Roślin Rolniczych UE. Nabywcy konopi w USA w ramach Programu Produkcji Konopi USDA wymagają zgodności z planem stanowym lub plemiennym oraz przeprowadzenia badań przed zbiorami. Chińskie konopie przemysłowe (工业大麻) uprawiane w prowincji Junnan wymagają licencji prowincjonalnego biura rolnictwa i podlegają takiemu samemu progowi zawartości THC wynoszącemu 0,31 TP3T. Produkcja włókien konopnych w Australii jest regulowana na poziomie stanowym — Hemp Australia i różne stanowe organizacje branżowe mogą udzielić porad dotyczących aktualnych wymogów licencyjnych w poszczególnych stanach.
Często zadawane pytania
Omów swoją konfigurację belowania konopi przemysłowych
Podaj nam swój rynek docelowy (tekstylny, budowlany, ściółkowy lub biomasowy), obszar upraw i plan moczenia — my określimy odpowiedni format prasy dla Twojego łańcucha wartości konopi.


