Europas älteste Textilfaserpflanze – und warum die Feldröste noch immer die Qualität bestimmt
Wie belgische, französische und belarussische Flachsproduzenten Leinenfaserstroh pressen und liefern – Röstzeitpunkt, Feuchtigkeitsziele und die Ballenspezifikationen, die die Fabrikabnahme bestimmen.
Flachsstroh und die globale Leinenindustrie: Eine Lieferkette unter Druck
Leinen-Textilproduktion aus Flachs (Linum usitatissimumDie Leinenweberei zählt zu den ältesten Industriezweigen der Welt. Archäologische Funde belegen ihre 5.000-jährige Geschichte im alten Ägypten, Mesopotamien und China. Im Jahr 2025 konzentrierte sich die weltweite Leinenproduktion auf Belgien und Frankreich (die wichtigsten europäischen Anbau- und Verarbeitungsregionen für Flachs), Belarus und die Ukraine (die wichtigsten osteuropäischen Produzenten) sowie die chinesische Provinz Heilongjiang (der weltweit größte Flachsproduzent nach Volumen). Der globale Markt für Leinenbekleidung wächst seit 2018 stetig, da Nachhaltigkeit, natürliche Atmungsaktivität und biologische Abbaubarkeit die Verbraucherpräferenzen auf den europäischen und nordamerikanischen Modemärkten verändert haben.
Der gesamte wirtschaftliche Wert von Flachsstroh liegt in den langen Bastfasern – dünnen, starken Filamenten von 20 bis 100 cm Länge, die entlang der äußeren Stängelwand verlaufen. Diese Fasern werden in einer Reihe mechanischer und chemischer Verarbeitungsschritte zu Leinengarn und anschließend zu Leinenstoff verarbeitet. Der Prozess beginnt mit der Feldröste, gefolgt vom Schwingen, Hecheln, Spinnen und Weben. Jeder Schritt dieser Abfolge erhält oder zerstört einen Teil der Faserlänge und -festigkeit, die die endgültige Garnqualität bestimmen. Von allen Verarbeitungsschritten haben die Entscheidungen der Landwirte bei der Feldröste und beim Pressen den größten direkten Einfluss auf die Faserqualität, die in der Schwingmühle angeliefert wird.
Dieser Leitfaden behandelt die Flachsstrohproduktion speziell für die Textilfaserversorgung – den Weg mit dem höchsten Wert pro Tonne und den anspruchsvollsten Qualitätsvorgaben. Für Betriebe, die Flachs für Leinöl produzieren (wo die Strohqualität weniger kritisch ist), gelten viele der Prinzipien weiterhin, jedoch können die Anforderungen an die Röstebehandlung und die Ballenfeuchtigkeit gelockert werden. Hintergrundinformationen darüber, wie sich die Ballenpressung auf die Weiterverarbeitung von Industriekulturen auswirkt, finden Sie in unserem Artikel zu diesem Thema. Der Unterschied zwischen Rund- und Quaderballenpressen für Futterballen behandelt die für die Lieferketten industrieller Agrarprodukte relevanten Formatkompromisse.
Der Flachsanbauzyklus und der Erntezeitpunkt
Von der Aussaat bis zur Ernte – Die 100-Tage-Ernte
Flachs für die Textilfaserproduktion wird von März bis April in Nordfrankreich, Belgien und den Niederlanden ausgesät und ist nach 90 bis 110 Tagen – typischerweise von Ende Juni bis Ende Juli – erntereif. Die Pflanzen müssen ausgerissen (nicht geschnitten) werden, um die volle Faserlänge vom Stängelansatz bis zum Blütenstand zu erhalten. Beim Schneiden werden die unteren 10 bis 20 cm des Stängels entfernt, die die hochwertigsten und gleichmäßigsten Fasern enthalten – ein erheblicher Qualitäts- und Wertverlust, der das Schneiden für die Textilfaserproduktion ungeeignet macht. Speziell entwickelte Flachs-Ausreißmaschinen sind die Standardausrüstung für die Ernte; einige Betriebe kombinieren Ausreißen und Verteilen in einem Arbeitsgang mit einem Ausreiß- und Verteilvorsatz.
Der optimale Erntezeitpunkt für Faserlein wird durch die Vergilbung des unteren Stängeldrittels (das sogenannte „Grün-Gelb-Stadium“, etwa 30 Tage nach der Blüte) bestimmt. Zu diesem Zeitpunkt haben die Bastfasern ihre maximale Länge und Zugfestigkeit erreicht, die Stängel sind jedoch noch nicht so weit verholzt, dass die Röstleistung abnimmt. Eine zu frühe Ernte (grüner Stängel) führt zu unreifen Fasern mit geringerer Festigkeit; eine zu späte Ernte (vollständig braun, vollständig vergilbt) führt zu überreifen Fasern mit übermäßiger Verholzung, was die Röstleistung und die Verarbeitungsqualität mindert.
Feldröstung: Der qualitätsbestimmende Schritt
Nach der Ernte wird der Flachs in Schwaden auf dem Feld ausgebreitet und geröstet. Dieser Prozess dauert drei bis sechs Wochen. Morgentau und leichter Regen aktivieren dabei Boden- und Luftmikroorganismen (vorwiegend Bakterien und Pilze), die die Pektinmatrix abbauen, welche die Bastfasern mit dem holzigen Stängelkern (Xylem) verbindet. Eine effektive Röste trennt die Faserbündel ausreichend für ein sauberes mechanisches Schwingen in der Spinnerei, wobei Faserlänge und Reißfestigkeit erhalten bleiben. Unterröste – unzureichende mikrobielle Aktivität – lässt Pektinbrücken intakt, die die Fasern beim Schwingen zerreißen und so Faserausbeute und -qualität mindern. Überröste – übermäßige mikrobielle Aktivität – schwächt die Zellulosestruktur der Fasern, wodurch Reißfestigkeit und Färbbarkeit des daraus entstehenden Leinenfadens reduziert werden.
| Röstdauer | Fasertrennung | Faserfestigkeit | Visueller Indikator | Qualitätsergebnis |
|---|---|---|---|---|
| 2–3 Wochen | Unvollständig | Gut | Stroh bleibt braun | Unterbewertet – Verluste abwenden |
| 3–5 Wochen ✓ | Vollständig | Gut | Stroh verfärbt sich silbergrau | Optimal – Premiumfaser |
| 5–7 Wochen | Vollständig | rückläufig | Stroh bleicht blass | Überbeansprucht – reduzierte Zugfestigkeit |
| >7 Wochen | Vollständig | Arm | Stroh wird weiß/brüchig | Stark überbelichtet – unbrauchbar |
Pressung von geröstetem Flachsstroh: Wichtige Spezifikationen
Feuchtigkeit bei der Ballenpressung – Der kritische Parameter
Geröstetes Flachsstroh muss zu Ballen gepresst werden bei 14 bis 18% Feuchtigkeit Für die Textilfaserversorgung gilt: Oberhalb von 181 TP3T schreitet der mikrobielle Abbau der gerösteten Fasern im verschlossenen Ballen fort und führt innerhalb von 4 bis 8 Wochen von optimaler zu überrösteter Qualität – das Produkt erreicht die Spinnerei mehrere Monate nach der Ernte. Unterhalb von 121 TP3T wird das Stroh spröde, und die Faserbündel brechen beim Ballenpressen. Dadurch verringert sich der Langfaseranteil, der im Qualitätsvergütungssystem der Spinnerei honoriert wird.
In Belgien und Nordfrankreich, wo sich das Wetter im Juli und August zwischen Trockenperioden und atlantischen Regenfällen abwechselt, stellt es eine echte Herausforderung dar, die empfohlene Röstdauer von 3 bis 5 Wochen bei gleichzeitig optimaler Restfeuchte von 14 bis 181 % TP3T für die Ballenpressung zu erreichen. Traditionell wird in Frankreich der Röstfortschritt ab der dritten Woche täglich überwacht und die Ballenpresse innerhalb von 24 bis 48 Stunden nach bestätigtem Abschluss der Röste und dem Beginn einer Trockenperiode in Betrieb genommen. Belgische Erzeuger in Flandern, wo es im Sommer häufiger regnet, benötigen unter Umständen 2 bis 3 Trockenperioden, bis die Restfeuchte nach Abschluss der Röste für die Ballenpressung ausreichend gesunken ist.
Rundballen vs. große Quaderballen für die Flachsversorgung
Europäische Schwingmühlen spezifizieren im Allgemeinen große rechteckige (quadratische) Ballen für die Lieferung von Textilfasern. Dieses Ballenformat ermöglicht eine gleichmäßigere Faserausrichtung und führt zu einheitlicheren Schwingausbeuten als Rundballen, bei denen die Stielausrichtung über den Ballenquerschnitt variiert. In Frankreich und Belgien, wo Schwingmühlen ihre Annahme- und Verarbeitungsanlagen auf große rechteckige Ballen standardisiert haben, werden Rundballen nur für Faserkategorien mit niedrigeren Spezifikationen oder für die Papierherstellung akzeptiert. Betreiber, die speziell hochwertige Leinenfasern für Textilfabriken herstellen, sollten vor Investitionen in die Rundballenproduktion prüfen, ob die empfangende Mühle Rundballen akzeptiert.
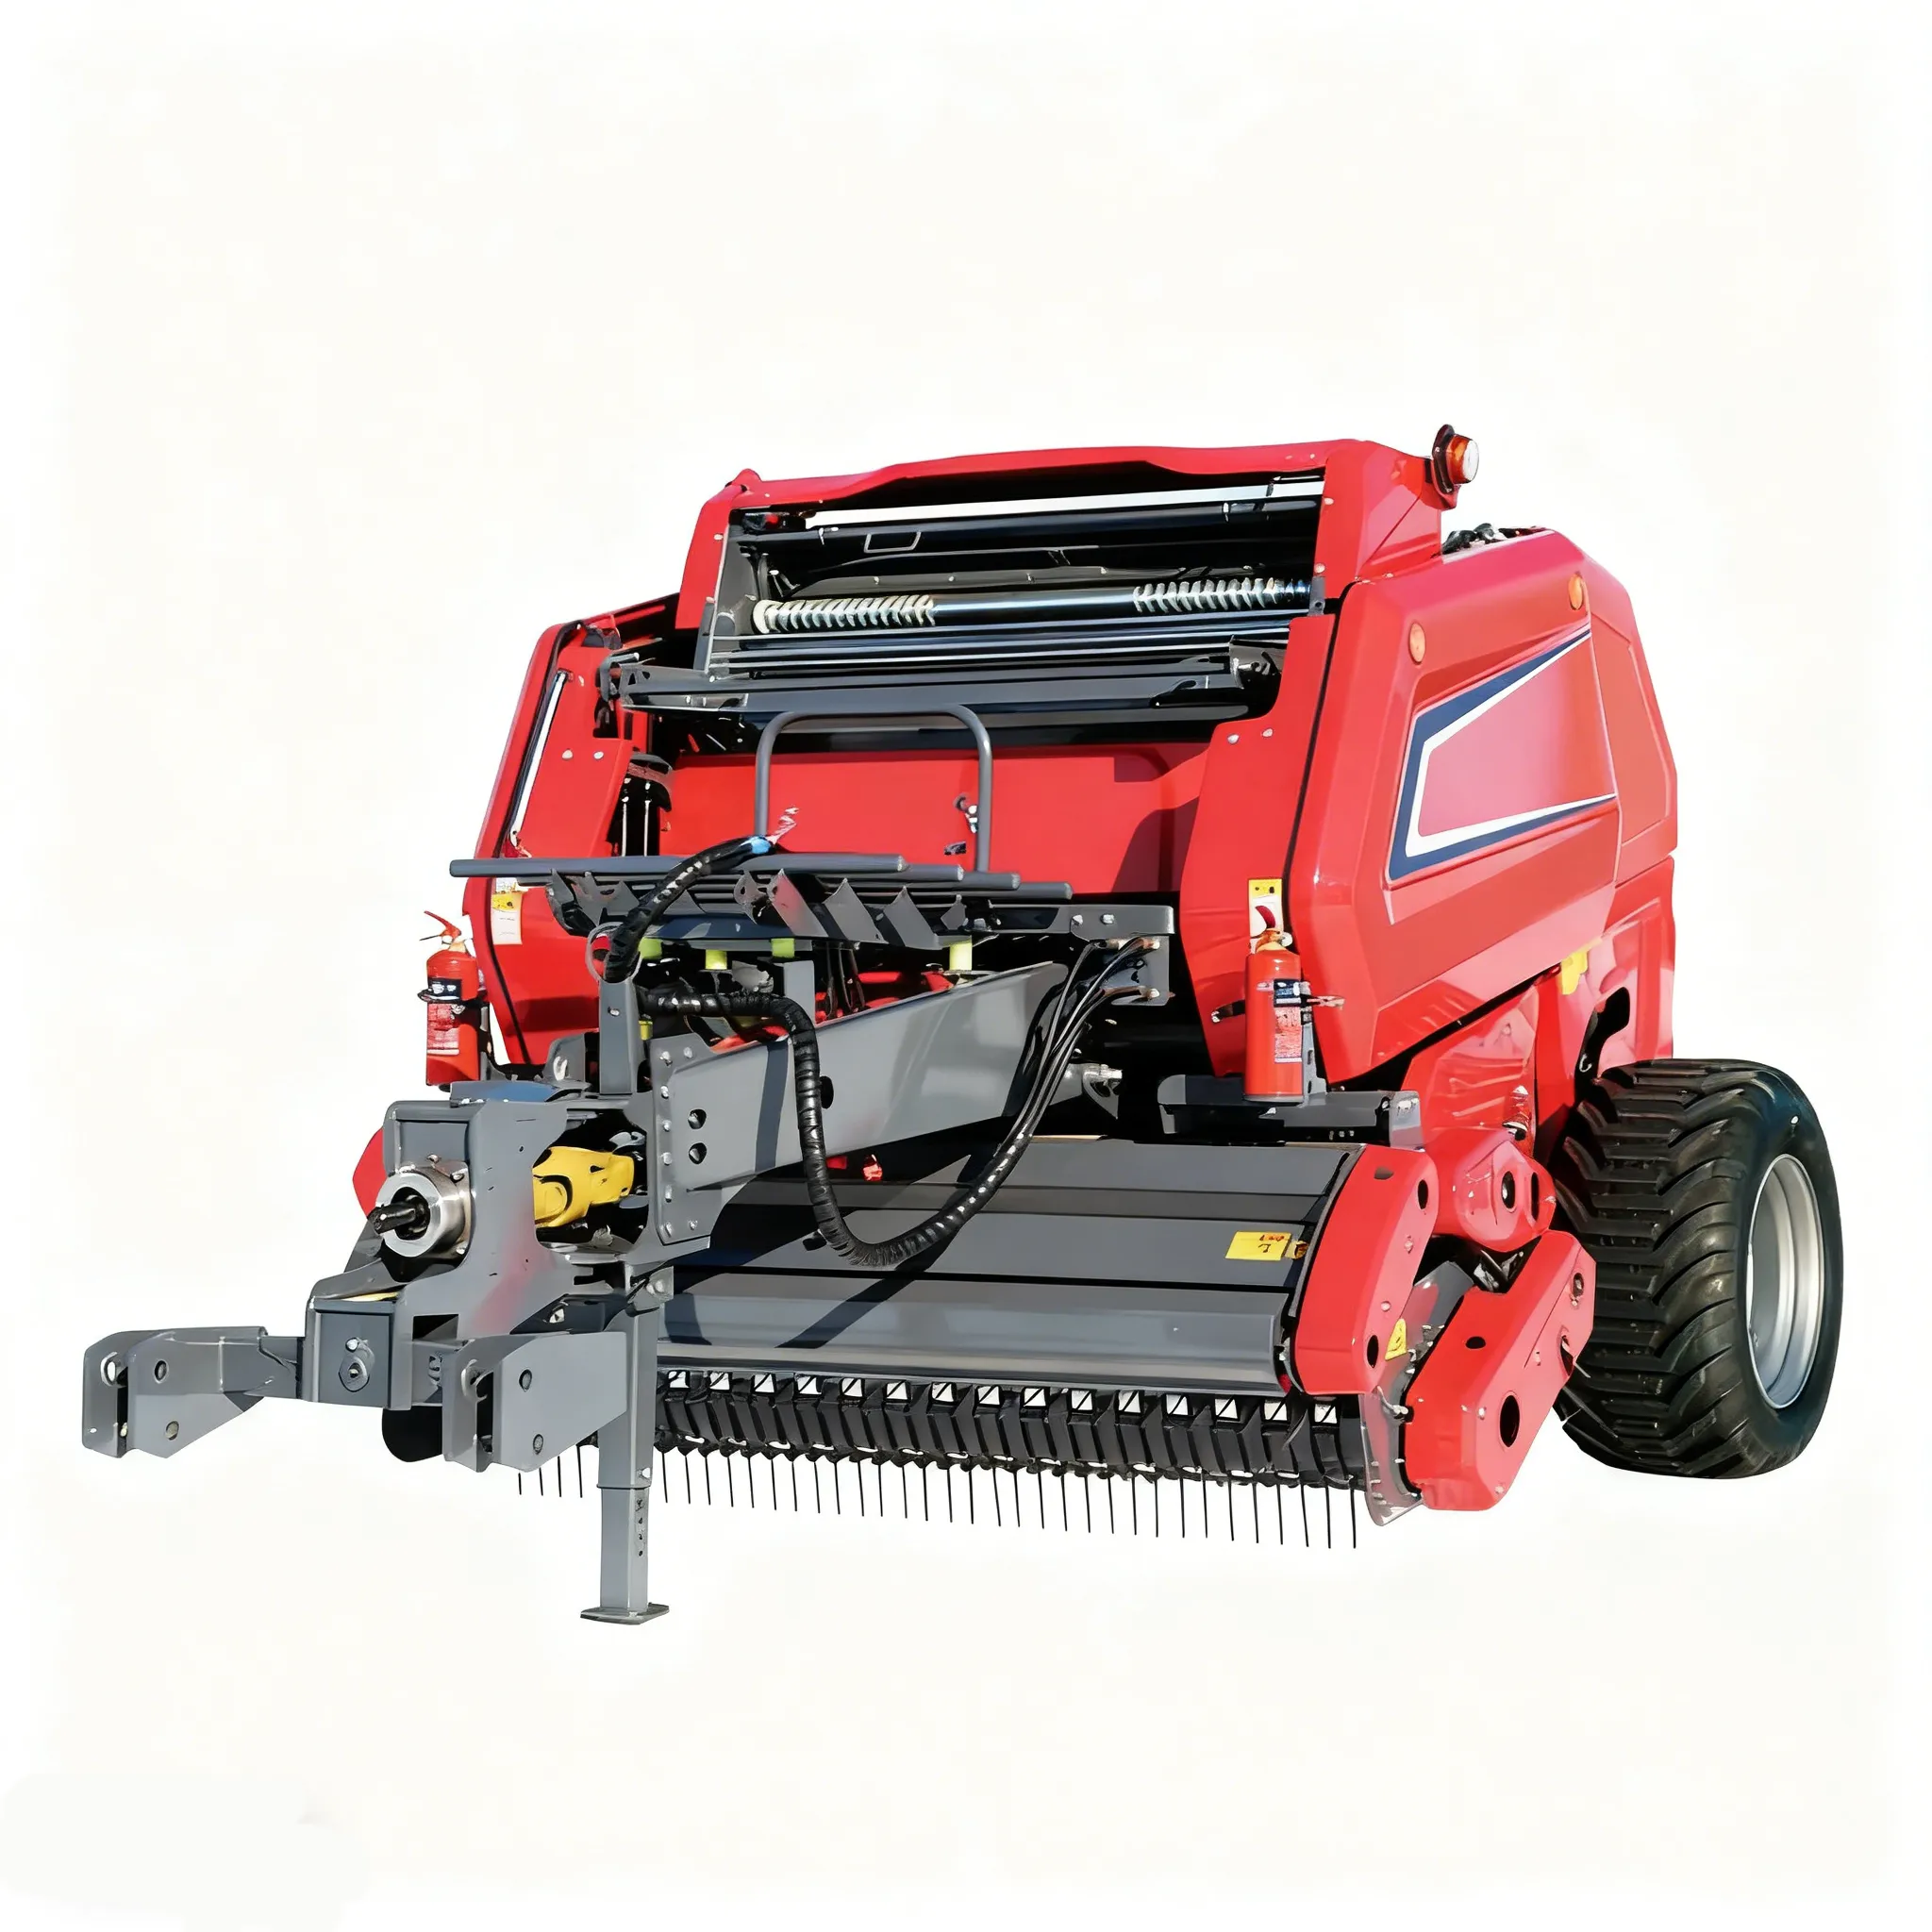
Für Biomasse- und Papierfaserabnehmer – die Sekundärmärkte für Flachsstroh, das nicht den Spezifikationen für Textilfasern entspricht – werden Rundballen aus dem 9YG-1.25A Rundballenpresse mit variabler Kammer werden uneingeschränkt akzeptiert und stellen das Standardlieferformat dar. Betriebe, die Ballen in zwei Marktsegmenten vereinen und diese bei der Ernte anhand der Röstqualität und des Feuchtigkeitsgehalts in Textil- und Biomasse-Ausweichkategorien sortieren, verwenden Rundballenpressen für den Biomasseanteil und können für den Textilanteil eine Großballenpresse einsetzen.
Belarus und Chinas Heilongjiang: Produktionsprofile im Osten
Belarus: Massenproduktion für osteuropäische Mühlen
Weißrussland ist nach Frankreich der zweitgrößte Flachsproduzent Europas mit jährlich rund 45.000 bis 60.000 Hektar Anbaufläche. Die vertikal integrierte Textilindustrie verarbeitet die heimische Faser in staatlichen Schwingmühlen und Leinenwebereien. Die Weißrusslandproduktion setzt auf großflächige Feldarbeiten mit koordiniertem Ziehen, Rösten und der Produktion großer rechteckiger Ballen. Das kontinentale Klima Weißrusslands (trockenere Sommer als in Belgien und Nordwestfrankreich) bietet im Allgemeinen im Juli und August zuverlässige Röstbedingungen. In Dürrejahren kann die mikrobielle Röstaktivität jedoch verlangsamt werden, sodass eine zusätzliche Bewässerung (mechanische Zufuhr von Wasser auf die Schwaden) erforderlich ist, um eine ausreichende Röstrate zu gewährleisten.
Heilongjiang: Chinas Flachsgürtel
Die chinesische Provinz Heilongjiang ist mit rund 100.000 bis 150.000 Hektar Flachsanbaufläche weltweit die größte zusammenhängende Anbaufläche. Sie beliefert inländische Textilfabriken und produziert geröstete Fasern für den Export an chinesische und koreanische Leinenhersteller. Das kühle Kontinentalklima Heilongjiangs (ähnlich wie in Belarus) bietet gute Bedingungen für die Sommertrocknung beim Rösten. Das kurze Erntefenster im August und die großflächige Produktion stellen jedoch eine erhebliche logistische Herausforderung dar, da die großen Mengen innerhalb dieses engen Zeitfensters gepresst werden müssen. Rundballen der Ballenpresse 9YG-1.25A werden für Biomasse und Papier verwendet; große Rechteckballenpressen dominieren die Lieferkette für Textilfasern.
Häufige Fehler beim Pressen von Flachsstrohballen
Beim Schneiden von Flachs am Boden werden die unteren 15 bis 20 cm des Stängels entfernt, wo sich die längsten und gleichmäßigsten Faserbündel befinden. Schwingmühlen klassifizieren Fasern unter anderem nach ihrer durchschnittlichen Faserlänge – geschnittener Flachs liefert systematisch kürzere Fasern, die unabhängig von der Röstqualität eine niedrigere Qualitätsstufe und einen geringeren Preis pro Tonne erzielen. Flachs für die Textilfasergewinnung sollte daher immer gezupft und nicht geschnitten werden.
Versiegelte Ballen aus geröstetem Flachsstroh mit einem Feuchtigkeitsgehalt über 201 µg/m³ setzen die mikrobielle Aktivität fort, die von der abgeschlossenen Röste bis zur Überröste fortschreitet. Die Faserfestigkeit nimmt bei diesem Feuchtigkeitsgehalt innerhalb von 4 bis 6 Wochen nach dem Pressen messbar ab – eine Beeinträchtigung, die äußerlich nicht sichtbar ist, aber bei der Qualitätsprüfung im Mühlenbetrieb sofort erkennbar wird. Prüfen Sie den Feuchtigkeitsgehalt an mindestens drei Stellen am Schwadfuß vor dem Pressen und verschieben Sie den Pressvorgang, wenn ein Messwert 181 µg/m³ überschreitet.
In Belgien und Nordwestfrankreich ziehen während der Röstzeit von Juli bis August häufig Atlantikfronten über das Land. Betriebe, die eine ganze Woche ununterbrochenen Sonnenscheins abwarten, bevor sie die Ballen pressen – obwohl nur eine Trocknungsperiode von zwei bis drei Tagen zur Verfügung steht – verpassen oft den optimalen Röstzeitpunkt, da bereits die nächste Front aufzieht und es zu Überröstung kommt. Nutzen Sie die Trocknungsphase, sobald sie sich bietet, auch wenn die Bedingungen nicht optimal sind; eine leicht suboptimale Restfeuchte lässt sich durch zusätzliches Trocknen auf dem Feld ausgleichen, Überröstung hingegen ist irreversibel.
Die Röstqualität variiert innerhalb eines Feldes aufgrund unterschiedlicher Schwadabstände, der Mikrotopographie (feuchte Senken rösten schneller) und der Sonneneinstrahlung. Sortieren Sie die Ballen am Schwad nach visueller Beurteilung des Röstgrades: Silbergrau deutet auf optimale Röstung hin, Braun auf Unterröstung und sehr helles oder weißes Stroh auf Überröstung. Die Vermischung von Ballen unterschiedlicher Qualität in derselben Lieferpartie reduziert die durchschnittliche Qualitätsvergütung.
Häufig gestellte Fragen
Besprechen Sie Ihre Flachsstroh-Ballenpressung
Nennen Sie uns Ihr Produktionsgebiet, die Zielfabrik und Ihren Ansatz für das Röstmanagement – wir helfen Ihnen, das richtige Ballenpressenformat für Ihre Leinenfaser-Lieferkette zu spezifizieren.


